 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


この記事の要点
製品裏側のボス先端に溶湯が届かない場合、製品強度や嵌合精度への影響が懸念されます。本事例では湯回り不良の改善に向けた検討内容を紹介します。
(課題)
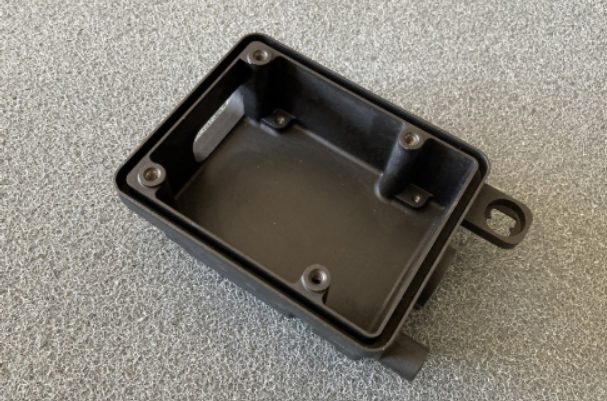
Aの裏面に位置するボス部において、溶湯が先端まで充填されない湯回り不良が慢性的に発生しております。この不良は製品の強度や嵌合精度に直接影響を及ぼす重大な問題です。これまで射出速度や圧力、金型温度といった鋳造条件の調整を幾度となく試みてまいりましたが、一時的に良化してもすぐに不良が再発するなど、品質が全く安定しない状況が続いております。この結果から、問題の根本原因は鋳造条件の微調整では解決不可能なレベルにあり、湯流れ設計に起因するものと判断いたしました。
(提案内容)
まず、(ア)部分のゲート幅を現行より3mm拡大しました。現状の狭いゲートでは上部ブロックが障害となり、溶湯の流れが阻害されていますが、ゲート幅を拡大することでブロック横のリブからもスムーズに溶湯が流れ込む流路を確保し、ボス部への絶対的な湯量を増加させ、充填を促進させました。次に(イ)部分について、前回実施し高い効果が実証されたものの、鋳造中に脱落してしまった対策を再度実施しました。脱落後に不良が多発したことからもこの対策の有効性は明らかであるため、今回は施工方法と固定方法を根本から見直し、鋳造の熱や圧力に耐えうる強固な仕様で恒久対策として施します。これにより、以前のようなトラブルを再発させることなく、持続的な品質安定を図ります。
設計や鋳造条件を試作で検証したい方へ。試作・開発サービスの詳細をご覧ください。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、目標肉厚・重量、形状、寸法公差、必要な強度、検査条件をお知らせください。
あわせて確認したい技術・製作事例
薄肉ダイカストの設計・製造ポイント|湯回りと品質を考えた進め方
薄肉ダイカストに多い不良と対策|湯回り不良・ブローホール
よくある質問
裏側ボスの湯回り不良では何を確認しますか?
先端部の充填状態とボス周辺の形状、射出条件、金型の流路を確認し、原因を絞り込みます。
関連技術情報:ゲート部欠けとボス湯回り不良の改善