 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


目次
index
この記事の要点
厚肉部と薄肉部では凝固速度が異なり、冷却が遅い箇所で鋳巣が問題になることがあります。冷却ピンを利用した対策の考え方を紹介します。
(課題)
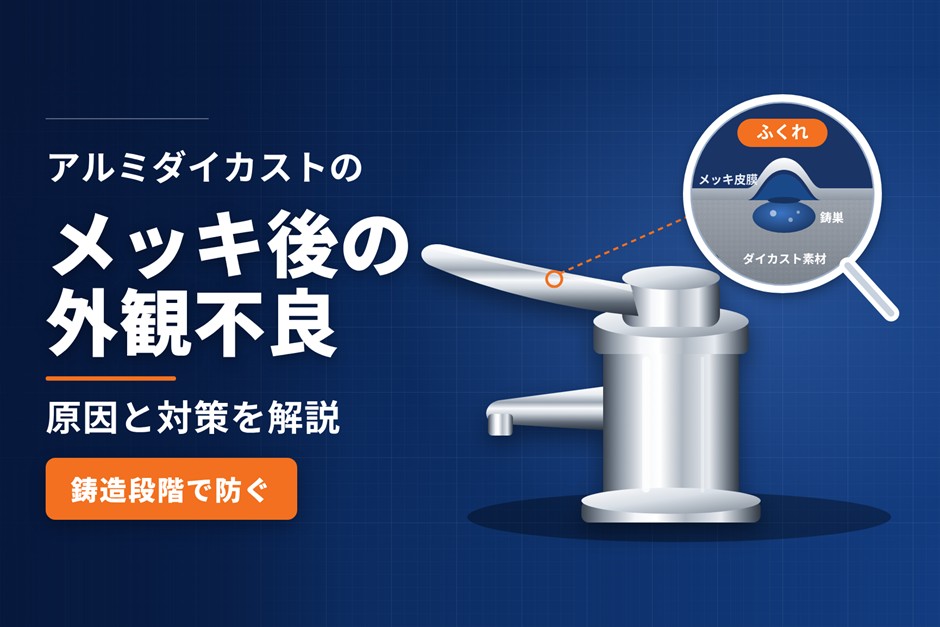
ダイカストを含む鋳造は厚みや部位によって冷却速度に差が発生します。特に薄い部分は速く冷え、厚い部分や最終充填箇所は冷えるのに時間がかかります。この現象により、冷却速度が遅い部分は内部に丸みのある空洞ができるピンホールが発生しやすく、外観性を損ないます。
(提案内容)
軽量・薄肉ダイカスト 開発センターを運営する帝産大鐘ダイカスト工業株式会社は、冷却温度差を考慮して冷却ピンを立て、ピンホールを重要部分から外すように対策をしています。冷却ピンを立てることでピンホールだけではなく、鋳巣の発生も抑制します。ピン痕が出る恐れがありますが、ご要望に応じて最終仕上げにも対応いたします。
設計や鋳造条件を試作で検証したい方へ。試作・開発サービスの詳細をご覧ください。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、欠陥の位置・状態・発生頻度、加工部位、鋳造条件、金型の冷却・排気の状況をお知らせください。
あわせて確認したい技術・製作事例
ダイカストの鋳巣対策ガイド|発生原因の見分け方と改善の進め方
ダイカストの鋳巣対策|温度・射出条件・真空管理の要点
よくある質問
鋳巣対策として冷却ピンを使うのはなぜですか?
局所的な冷却状態を見直し、厚肉部などでの凝固の進み方を調整するためです。
関連技術情報:ダイカスト冷却管理と品質への影響