 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


この記事の要点
ゲート部の欠け込み改善後もボス部に湯回り不良が残る場合、溶湯の流れの変化を確認する必要があります。追加改善の検討内容を紹介します。
(課題)
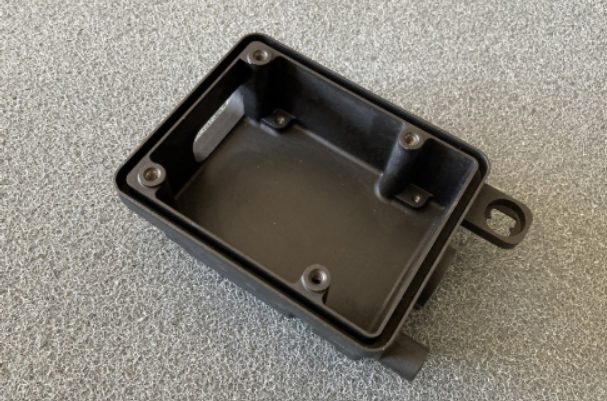
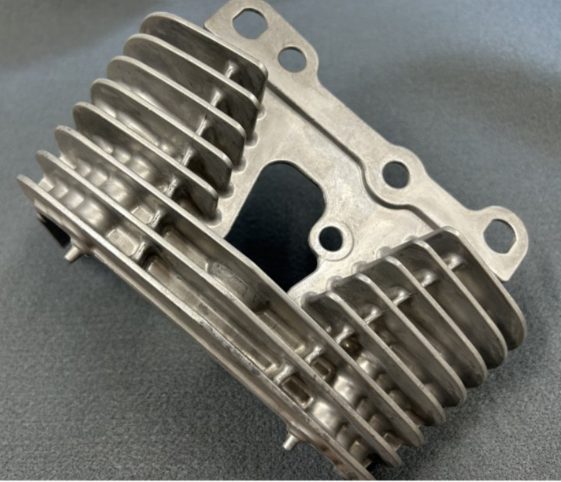
前回のゲートストップやオーバーフロー拡大といった金型改造により、最優先課題であったゲート部の欠け込みは大幅に減少し、一定の成果を得られました。しかしながら、その一方で溶湯の流れが変化したことに伴い、製品の特定箇所である(カ)及び(ケ)のボス部において、依然として溶湯が完全に行き渡らない湯回り不良が新たに確認されました。この不良は製品の形状不完全や強度不足に直結するものであり、現在の品質レベルでは安定供給が難しい状況です。このことから、更なる湯流れの改善が急務であると判断いたしました。
(提案内容)
前回対策で顕在化した(カ)及び(ケ)ボス部の湯回り不良を解消し、製品品質を完全に安定させるため、多角的な金型改善と鋳造条件の最適化を提案しました。まず、不良箇所への溶湯到達速度を高めるため、ゲート厚みを変更し、これに伴い低速・高速切替位置(LS位置)を375mmから370mmへ調整することで充填を最適化しました。さらに、ゲートの方向をボス部へ向けて微調整し、溶湯がスムーズに流れるよう(カ)(ク)(ケ)のボス付け根にR形状を追加工します。加えて、前回同様にオーバーフローゲートの幅を11mmから17mmへ拡大し、ガス排出能力を強化します。特に、湯回りが厳しいボスに対しては、肉逃がしを施しました。
設計や鋳造条件を試作で検証したい方へ。試作・開発サービスの詳細をご覧ください。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、不良の発生位置、金型の使用状況、鋳造条件、現行の対策とその結果をお知らせください。
あわせて確認したい技術・製作事例
アルミダイカスト金型設計の注意点|方案・冷却・レイアウト
ダイカストの冷却管理とは?品質・鋳巣・薄肉化への影響
よくある質問
ゲート部の改善後にボスの湯回り不良が残るのはなぜですか?
金型の改造によって溶湯の流れが変わることがあり、別の部位の充填状態を再確認する必要があるためです。
関連技術情報:ゲート部欠けとボス湯回りの改善提案