 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


「ダイカストで分厚い製品を作ると、どうしても引け巣ができる」「強度が必要な部品だが、鍛造や切削ではコストが合わない」
スクイズダイカスト法は、低速で溶湯を充填し、高圧で押し固めるダイカスト法です。これにより、内部欠陥の極めて少ない高密度な製品を作ることができます。しかし、その品質を安定させるには高度な管理技術が求められます。
今回は、スクイズダイカストの特徴と、当社が最も重要視している「ストローク管理」について解説します。
この記事の要点
スクイズダイカストは低速充填と加圧を利用する鋳造法です。厚肉・高強度部品の品質に関係するストローク管理と設備運用の要点を解説します。
スクイズダイカスト法の特徴とメリット
スクイズダイカストは、一般的なダイカスト法とは異なり、低速で溶湯を金型に充填し、凝固する過程で高い圧力をかけ続ける工法です。
通常のダイカスト法との違い
縦型射出:射出機構が垂直に配置されており、下から上へ静かに溶湯を押し上げます。これにより空気の巻き込みがほとんど発生しません。
厚肉製品に強い:内部に巣ができにくいため、厚みのある高強度部品や、耐圧性が求められる油圧部品などに適しています。
熱処理・溶接が可能:真空ダイカスト同様、T6熱処理や溶接を検討できる場合があります。適用可否は、材質、内部品質、処理条件、要求品質を確認して判断します。
▼あわせて読みたい関連記事
>>スクイズダイカスト法で高品質な製品を製造するためのポイントはこちら
品質を決めるストローク管理
スクイズダイカストで高品質な製品を安定して作るために、最も重要な管理項目の一つは「ストローク(加圧距離)」です。
溶融金属を金型内で押し固める際、どれだけ押し込んだかにズレが生じると、それがそのまま製品の密度や寸法のバラつき、不良につながります。
当社では、このストローク幅にバラつきが出ないよう、専用の治具を使用して厳密な確認を行っています。これが量産時の品質安定性を大きく左右します。
通常のダイカストにおける不良対策については、以下もご参照ください。
▼あわせて読みたい関連記事
>>ダイカスト鋳造における主要不良とその対策はこちら
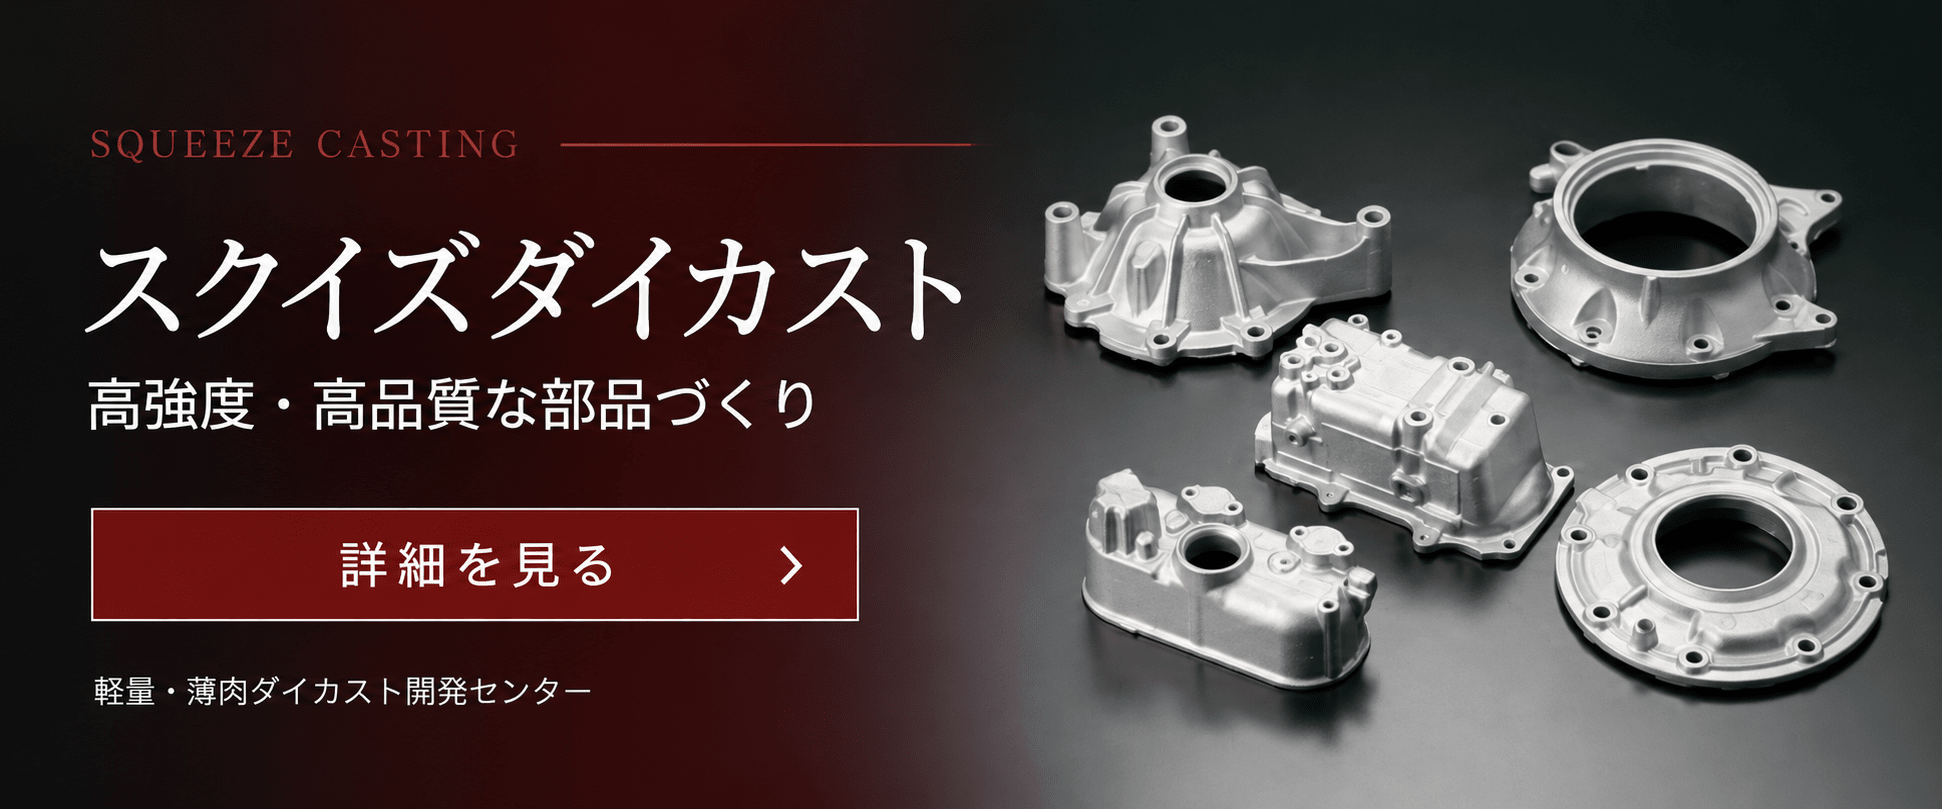
厚肉・高強度部品の工法をご検討の方へ。スクイズダイカストの詳細をご覧ください。
帝産大鐘ダイカスト工業の対応範囲
当社では、650tのスクイズダイカストマシンを保有しており、比較的大型の部品製造にも対応可能です。
最大製品重量:2,000gまで
主な用途:強度が求められる足回り部品、気密性が必要な耐圧部品など
当社のSHIBAURA MACHINE DC 350R-EM
また、当社には国家資格であるダイカスト技能検定員が在籍しており、試作段階から「溶湯がどう流れるか」「どこに圧力をかけるべきか」をシミュレーションし、欠陥を未然に防ぐ設計提案を行っています。
厚肉・高強度部品は当社にお任せください
スクイズダイカストによる厚肉・高強度部品の製作をご検討の際は、製品図面と、材質・製品重量・予定数量・必要な強度や気密性などの要求事項をお知らせください。
>>【高強度×高品質】スクイズダイカストソリューションはこちら
よくある質問
スクイズダイカストでストロークを管理する理由は何ですか?
充填や加圧の状態に影響するため、ストロークを適切に管理することが品質を安定させるうえで重要です。