 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


材質:ADC12
肉厚:2.7mm
重量:1500g
ロット数:500~2000個
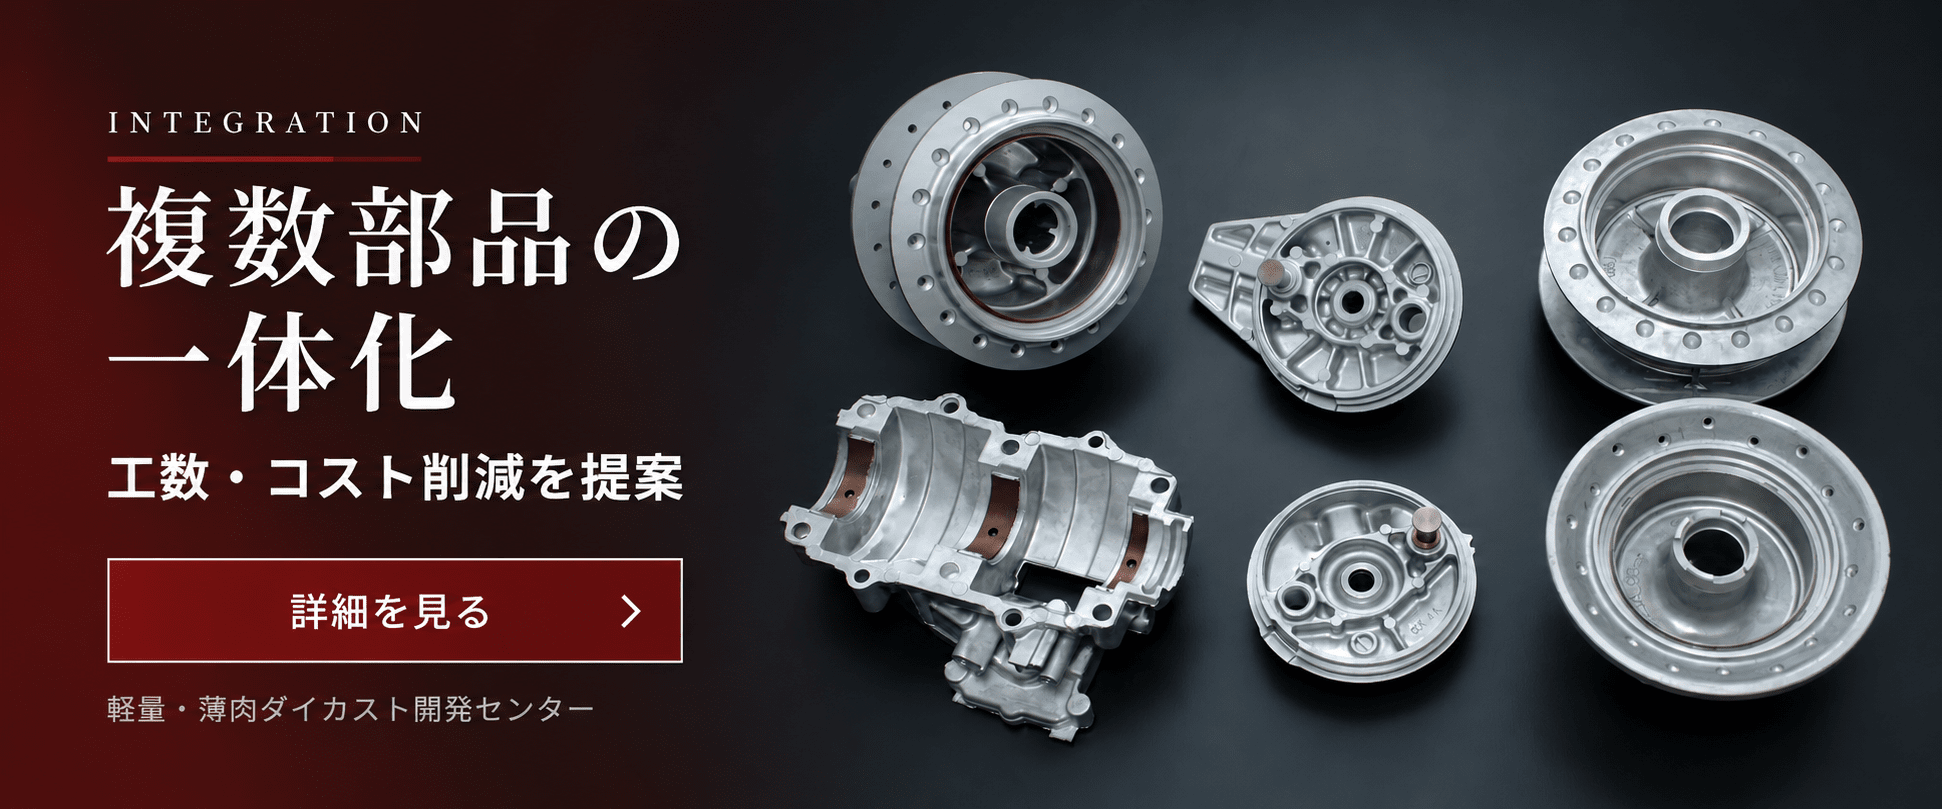
こちらの製品は、バギー車関係の部品であるギアケースです。鋳造時に省加工ピンを一体で成形している点が特徴です。このピンは後加工を省略しているため、品質保証として「センゲージ」を用いた確認が1直(シフト)につき4回必須とされています。また、本製品はOリング溝の精度管理にも注意が必要であるほか、「四角窓」と呼ばれる箇所についても専用ゲージを用いた厳格な寸法チェックが求められています。
一体成形による部品点数や加工・組立工数の削減をご検討の方へ。
軽量・薄肉ダイカスト開発センターを運営する帝産大鐘ダイカスト工業は、自動車部品や二輪車部品をはじめ、船外機部品など、1000万台以上の外観部品を数多く生産しており、お客様から高い評価を頂いています。外観部品は意匠性も重要ですが、取り付ける位置によっては指で触る部分もありますので、美しさと手触りの滑らかさがポイントとなります。当社では製品の損傷による傷を抑えるために、パレットに製品を載せる時に式紙を敷いて製品が干渉させないことや鋳造方案・湯口方案を最適化するといった様々な対策を行っております。また表面処理においても協力企業にて対応することも可能ですので、お気軽にご連絡ください。
この事例のポイント
バギー車向けADC12製ギアケースの事例です。肉厚2.7mm、重量1,500gで、鋳造時に省加工ピンを一体成形しています。
製造上の課題
後加工を省いたピンやOリング溝、四角窓と呼ばれる箇所の寸法精度が重要です。
当社の対応
センゲージを用いたシフトごとの確認と、各部の専用ゲージによる寸法チェックを行っています。
この製作事例に関するご相談
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、不良の発生位置、金型の使用状況、鋳造条件、現行の対策とその結果をお知らせください。
掲載している寸法・肉厚・数量や対策内容は、この製品における事例です。別の製品への適用は、形状・要求品質・生産条件を確認したうえで検討します。
あわせて確認したい技術・製作事例
アルミダイカスト金型設計の注意点|方案・冷却・レイアウト
ダイカストの冷却管理とは?品質・鋳巣・薄肉化への影響
よくある質問
省加工ピンの寸法管理はどのように行いますか?
センゲージなどの測定具で加工を省いた箇所の寸法状態を定期的に確認しています。
関連技術情報:精密部品のダイカスト化の検討ポイント


