 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


| 項目 | 内容 |
|---|---|
| 製品名 | 艶消しブラック二輪パーツ部品 |
| 用途 | 二輪車部品 |
| 材質 | ADC12 |
| 肉厚 | 2.0mm |
| 重量 | 約1,000g |
| ロット | 100台~ |
| 工法 | 普通ダイカスト法 |
| 鋳造機 | 500トン |
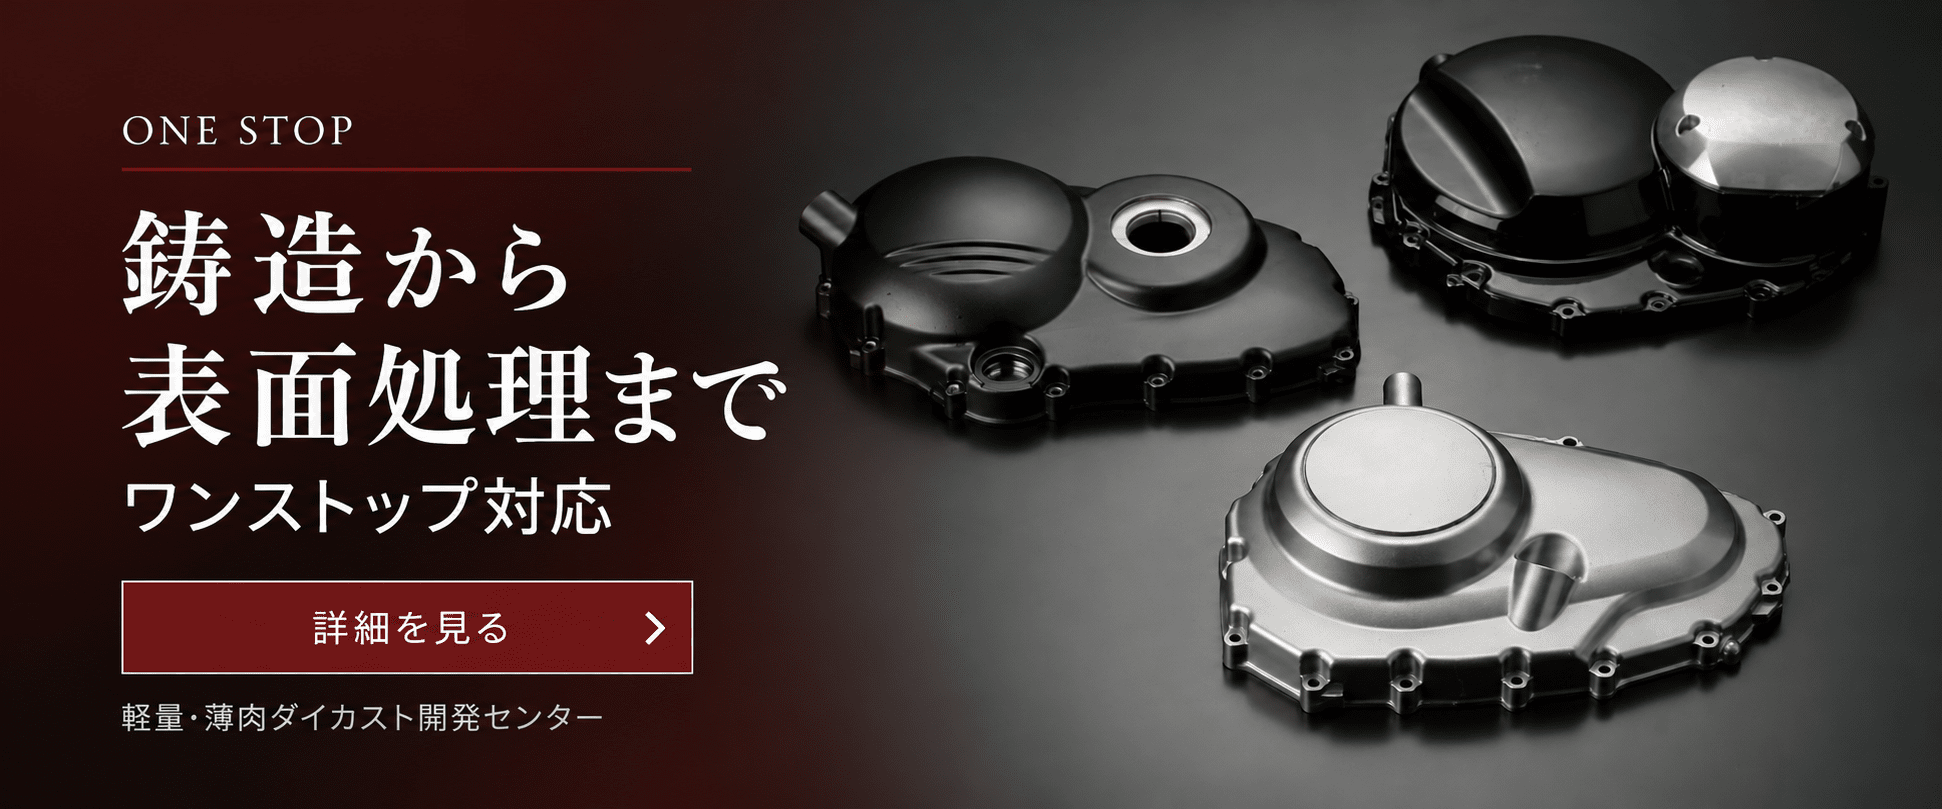
本製品は、二輪車に使用されるアルミダイカスト部品です。材質はADC12、肉厚は約2.0mm、重量は約1,000gで、500トンクラスの普通ダイカスト法により製作しています。外観部品として使用されるため、寸法精度だけでなく、鋳肌の美観や表面品質が重要となる製品です。
特に、艶消しブラック仕上げを行う部品のため、鋳造時に発生するヒケ、湯模様、離型剤残りなどの外観不良には細心の注意が必要です。離型剤の塗布位置や塗布量が品質に大きく影響し、量が多すぎると湯模様の原因となるため、鋳造条件に合わせた適切な管理が求められます。
また、安定した外観品質を確保するためには、金型温度の管理も重要なポイントです。金型温度が適正でない場合、湯回り不良や巣穴、表面ムラなどにつながる可能性があります。そのため、鋳造条件を細かく調整しながら、安定した品質を維持しています。
さらに、オイルレベルゲージ部の穴形状は外観上も見える部分であるため、巣穴の発生や形状のつぶれ、ラインの消失にも注意が必要です。細部まで形状を再現しながら、外観品質と機能性を両立させたアルミダイカスト部品です。
鋳造から機械加工・表面処理まで、まとめて相談したい方へ。
製作事例の概要
二輪車向け艶消しブラック外観部品の製作事例です。ADC12、肉厚2.0mm、重量約1,000gの部品を500トンクラスの普通ダイカスト法で製作しています。
製造上の課題と対応
外観部品のため、ヒケ・湯模様・離型剤残りのほか、オイルレベルゲージ部の穴形状にも注意が必要です。
離型剤の塗布位置と量、金型温度や鋳造条件を調整し、表面品質と細部形状の再現性を管理しています。
この製作事例に関するご相談
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、外観基準、使用環境、指定処理、膜厚・寸法の要求、検査方法をお知らせください。
掲載している寸法・肉厚・数量や対策内容は、この製品における事例です。別の製品への適用は、形状・要求品質・生産条件を確認したうえで検討します。
あわせて確認したい技術・製作事例
アルミダイカストの表面処理の選び方|アロジン・アルマイト・ショット比較
アルミダイカストの表面処理と熱処理|目的と代表的な方法
よくある質問
艶消しブラック部品の鋳造では何に注意しますか?
鋳肌のムラや湯模様につながる離型剤の状態、金型温度、細部の充填状態を確認しています。
関連技術情報:電子機器向けアルミダイカストの特徴


