 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


目次
index
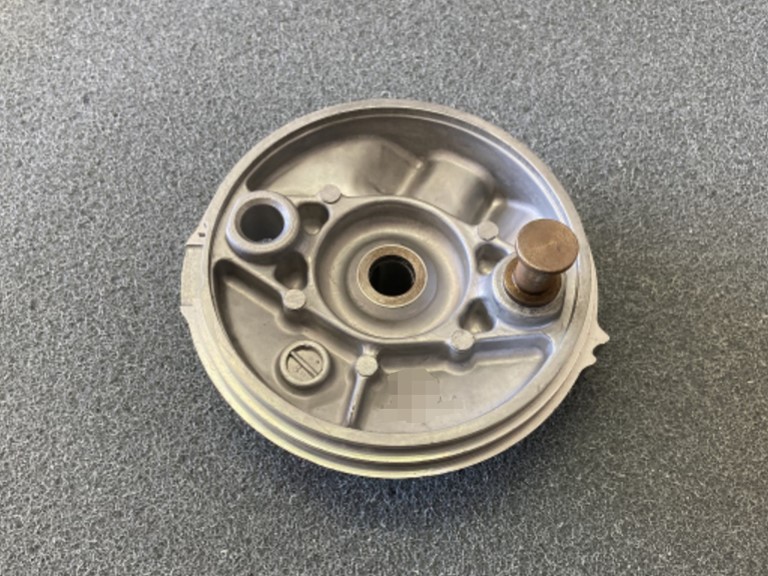
業界:自動二輪車
材質:ADC12
肉厚:3mm
本製品は自動二輪車に使用されるリアブレーキパネルです。製品製作において鋳込み作業が必要になります。鋳込み作業は、1人のオペレーターがインサートを毎回挿入する根気のいる作業です。サイクルも一定にしなければ、ラドル後退が始まり、金型温度が冷えたりします。金型が冷えることにより、湯だまりが発生しますので、他社からは敬遠されやすい作業です。そこで、当社は鋳込み不良を考慮した金型設計と製作をすることで製作と金型整備を行っています。外注に依頼することなく、社内で金型メンテナンスを行っていますので、金型を確認して不良が発生しにくい形状への変更提案をすることが可能です。
インサート成形による強度確保や組立工程の見直しをご検討の方へ。
この事例のポイント
二輪車用ADC12製リアブレーキパネルです。肉厚3mmで、鋳込みを伴う工程に対応しています。
製造上の課題
インサートのセット時間や作業サイクルが変動すると、金型温度と湯回り状態に影響する場合があります。
当社の対応
鋳込み作業を考慮した金型設計と社内メンテナンスにより、安定した作業条件を維持する取り組みを行っています。
この製作事例に関するご相談
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、インサート部品の材質・形状、固定方法、位置精度、組付け条件をお知らせください。
掲載している寸法・肉厚・数量や対策内容は、この製品における事例です。別の製品への適用は、形状・要求品質・生産条件を確認したうえで検討します。
あわせて確認したい技術・製作事例
ダイカストのインサート成形とは?メリット・課題と製造事例
自動車用トランスファーケース|インサート工程の自動化事例
よくある質問
鋳込み工程で作業サイクルを管理する理由は?
作業時間のばらつきが金型温度や充填状態に関係するためです。
関連技術情報:温度・射出条件の品質管理


