 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


目次
index

業界:自動二輪車
材質:ADC12
肉厚:先端部1mm
本製品は自動二輪車に使用されるハブ部品です。こちらは形状からややドラムバックが起こりやすい部品です。生産が進むと製品の見切り部(パーティングライン、合わせ面)にバリが発生しやすいため、定期的な型合わせが必要です。発生しやすいバリは縦バリ(面に対して垂直なバリ)のため、除去に工数がかかります。ただ、当社では鋳造から機械加工、バリ取り、検査まで全て社内で完結することが出来ますので、リードタイム短縮に貢献することが可能です。
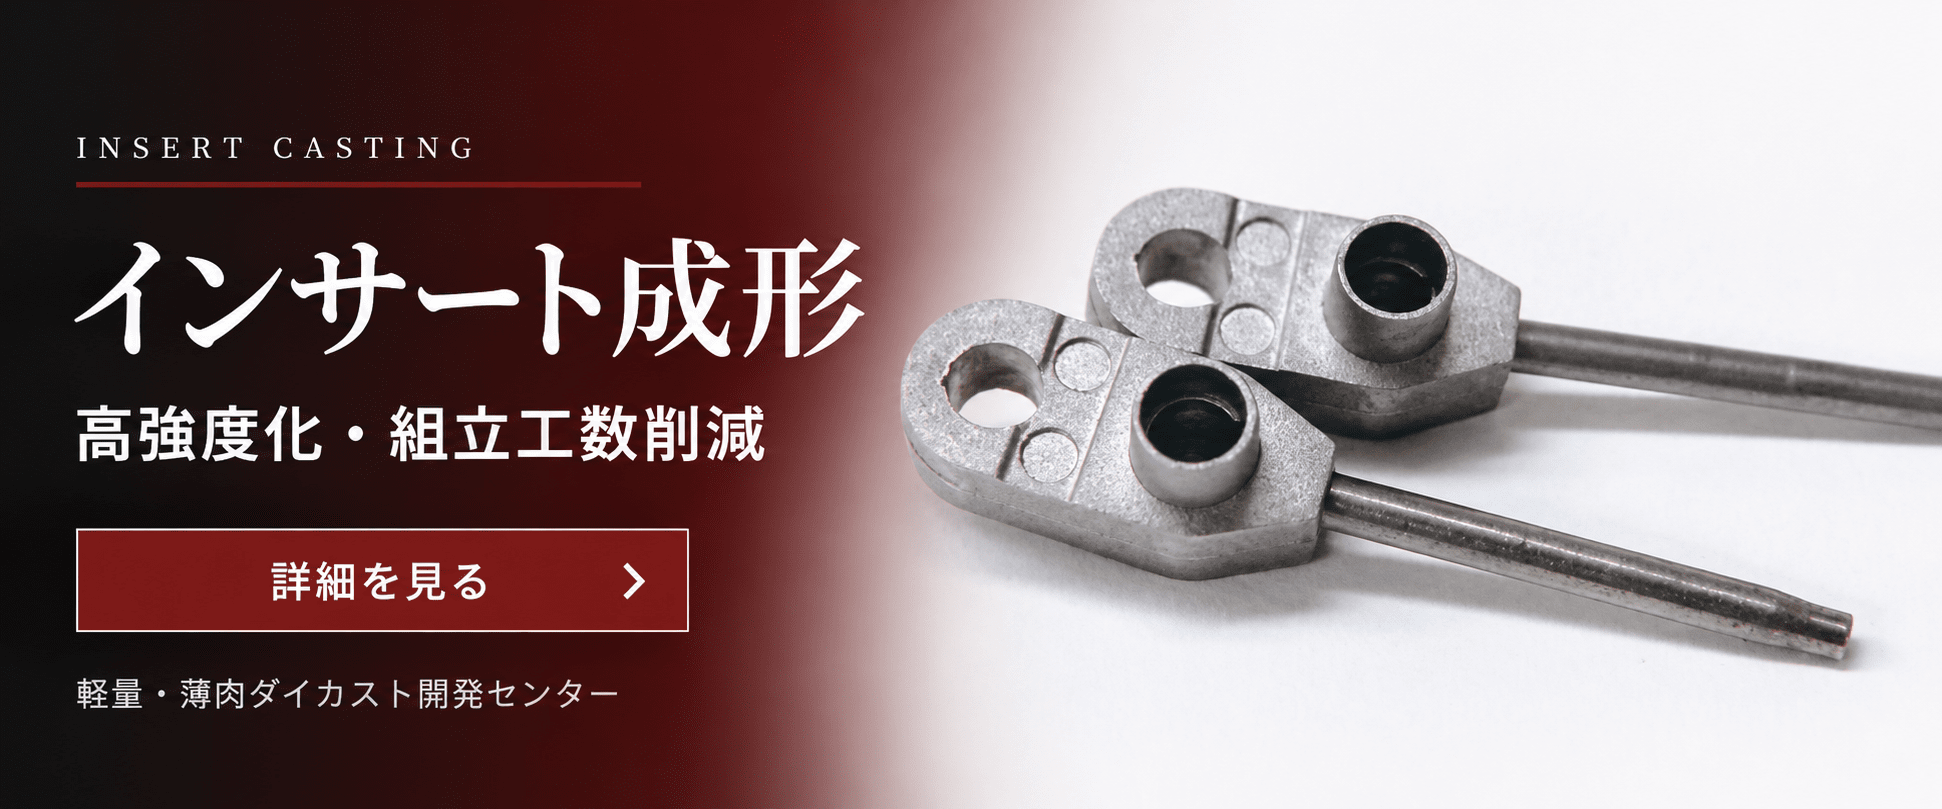
インサート成形による強度確保や組立工程の見直しをご検討の方へ。
この事例のポイント
自動二輪車向けADC12製ハブの製作事例です。先端部の肉厚は1mmで、インサートに関わる品質管理が重要な部品です。
製造上の課題
ドラムバックと、金型の見切り部に発生する縦バリへの注意が必要です。
当社の対応
定期的な型合わせとバリ取り工程の管理を行い、鋳造から検査まで一貫して対応しています。
この製作事例に関するご相談
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、インサート部品の材質・形状、固定方法、位置精度、組付け条件をお知らせください。
掲載している寸法・肉厚・数量や対策内容は、この製品における事例です。別の製品への適用は、形状・要求品質・生産条件を確認したうえで検討します。
あわせて確認したい技術・製作事例
ダイカストのインサート成形とは?メリット・課題と製造事例
自動車用トランスファーケース|インサート工程の自動化事例
よくある質問
ハブの縦バリ対策では何を確認しますか?
金型の合わせ面の状態を定期的に確認し、バリの発生と除去の状況を管理します。
関連技術情報:金型の寿命と型保全の注意点


