 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


自動車の燃費向上や、輸送コストの削減、アルミ部品の軽量化や薄肉化などが求められているなか、
「製品をもっと薄くして軽量化したい・・・」
「アルミ部品の巣穴による不良が多発している・・・」
というようなお悩みを抱えている方は多いのではないでしょうか。
このようなお悩みを解決できるのが、真空ダイカスト法です。
この記事の要点
真空ダイカストでは金型内の排気を通じてガス巻き込みを抑え、薄肉化や品質向上を目指します。真空装置管理、吸引タイミング、離型剤などの確認点を解説します。
なぜ真空ダイカスト法は薄肉化や高強度化に適しているのか

①湯廻り性の向上で、超薄肉化、複雑形状も可能
真空ダイカスト法は、金型キャビティ内の空気を排気するため、溶融金属の充填を阻害する背圧(金型内の空気による抵抗)が小さくなります。これにより、溶融金属が金型の隅々までスムーズに行き渡ることができ、普通ダイカスト法に比べ、湯廻り性が大幅に向上します。特に、薄肉部品や複雑な形状の部品を鋳造する際に、湯廻りの向上は非常に重要です。従来のダイカストでは製造が困難であった、薄肉化による軽量化が求められる自動車部品や、薄さと強度の両立が必要な産業用機械の部品の製造にも、真空ダイカストは有効です。
②製造欠陥が少なく、強度が向上
真空ダイカスト法は、キャビティ内を真空にして鋳造を行うため、普通ダイカスト法に比べ、空気の巻き込みや酸化物の生成を抑えることができます。そのため巣穴が許されない重要保安部品や、圧力部品にも対応できる高品質なダイカスト部品を製造可能です。
③熱処理や溶接が可能
一般的なダイカスト法で製造された部品は、内部に巣穴が残りやすいため、原則として熱処理ができません。なぜなら熱を加えると内部のガスが膨張してしまうからです。
一方、真空ダイカスト法で製造した部品は、この巣穴の発生を大幅に抑制できるため、これまで難しかった熱処理や溶接が可能になり、後工程で強度や品質を向上させ、製品の性能を引き出すことができます。
薄肉化やガス巻き込み対策をご検討の方へ。高真空ダイカストの詳細をご覧ください。
当社が真空ダイカスト法で製造する際に留意しているポイント

徹底した真空装置の管理
真空ダイカスト法において、もっとも重要なのはキャビティ内の真空状態をいかに効率的かつ確実に保つかです。真空ポンプや吸引経路、真空バルブなど、入念なメンテナンスや点検を行い、高い真空状態を常に維持できるようにする必要があります。
真空状態をつくるタイミング
射出した後の増圧のタイミングが重要です。真空引きを行う際は金型を閉じ、プランジャーチップが射出口を塞いだ段階で、真空ポンプを作動させ、金型内部の空気を抜き始めます。一般的にはアルミを射出する0.3秒~0.5秒前に真空引きを開始することで、金型内の空気を最大限に排除し、ガスによる巻き込みの巣の少ない高品質な製品を作ることができます。
離型剤の選定
金型に塗布する離型剤から発生するガスも鋳造欠陥の原因になります。適切な離型剤を使用することで、ガス欠陥や焼き付きのリスクを低減させる必要があります。
真空ダイカスト法で軽量化・薄肉化を実現!当社の製品事例!
産業機械のエネルギーを効率化|タービンブレード

本製品は当社の薄肉技術を結集したタービンブレードです。タービンブレードは効率的にエネルギーを生成するためには薄さが非常に重要となります。そのため、本製品の先端部の薄さは0.3mmと超薄肉で製作しています。また・・・
▼超薄肉を実現した事例を詳しく見る▼
タービンブレード | 軽量・薄肉ダイカスト工業センター
二輪車の軽量化、外観の向上に|Lサイドカバー

本製品は当社が軽量化を実現した事例の1つです。こちらは外観部品として使用されていますが、厚みが2.5mmで、670gの重さから、厚み1.13mm、重量570gまで改善しました。軽量化・薄肉化を実現するために・・・
▼軽量化・薄肉化を実現した方法を確認する▼
Lサイドカバー
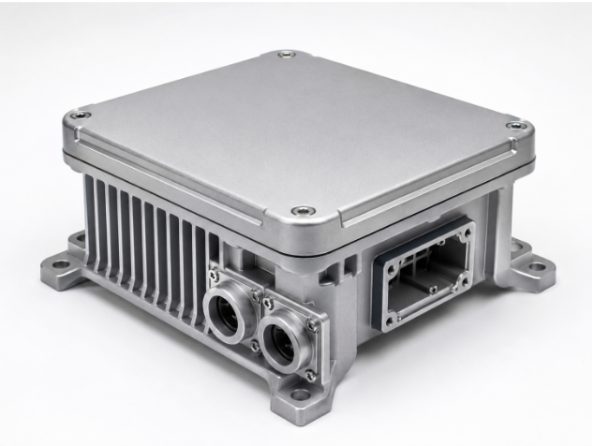
自動車の軽量化に貢献|ECUケース

自動車の軽量化ニーズに伴い、最小肉厚1.5mmというダイカストでは類を見ない薄さを実現したECUケースです。製品品質を左右する鋳巣や割れを防ぐために・・・
▼軽量化・薄肉化を実現した方法を確認する▼
ECUケース | 軽量・薄肉ダイカスト工業センター
まとめ
真空ダイカスト法は、金型の内部を真空状態にしてから溶融金属を注入する鋳造技術です。真空状態で溶融金属を流し込むことで、巣穴が大幅に抑制され、湯廻りが向上するため、薄ダイカスト部品など、精度が求められる製品の製造を可能にします。徹底した真空状態の管理と、最適な離型剤の選定をすることで真空ダイカスト法のポテンシャルを最大限引き出し、高品質な製品の製造が可能になります。
薄肉・高精度ダイカストの製造は当社にお任せください

軽量・薄肉ダイカスト 開発センターでは、超薄肉ダイカストや高精度ダイカストを得意としております。当社の製造製品の中には肉厚0.3mmを実現した事例もございます。超薄肉ダイカストはこれまで1千万台を超える自動車2輪部品の製造実績と培ってきた方案設計ノウハウを活用出来る当社だからこそ成せる業です。
軽量化、コスト最適化を実現した事例が多数ございますので、まずはお気軽にご相談ください。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、欠陥の位置・状態・発生頻度、加工部位、鋳造条件、金型の冷却・排気の状況をお知らせください。
あわせて確認したい技術・製作事例
ダイカストの鋳巣対策ガイド|発生原因の見分け方と改善の進め方
ダイカストの鋳巣対策|温度・射出条件・真空管理の要点
よくある質問
真空ダイカストで薄肉化を検討する際の管理ポイントは?
排気状態と真空を形成するタイミングに加え、離型剤や鋳造条件の管理を合わせて確認します。
関連技術情報:真空ダイカストで巣穴が残る原因と対策