 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


カセット金型は、金型費を抑えられることから、試作や小ロットの部品に使われています。一方で、前の会社で生産を続けられなくなったなどの理由から、別の会社へ移したいというご相談が当社にも寄せられています。
ただし、カセット金型は、入れ子だけを持ち込んでもそのままでは生産できない場合があります。本記事では、カセット金型の移管で問題になる点と、金型改造の考え方、移管の進め方をご説明します。
この記事の要点
カセット金型は、共通のベースに製品ごとの入れ子を差し替えて使う金型です。入れ子だけを他社へ移しても、合うベースがなければ生産できません。移管では、金型の改造か新規製作かを見極め、トライで品質を確かめてから量産に移ることが大切です。
カセット金型とは
カセット金型とは、金型を「共通のベース部分」と「製品ごとの入れ子」に分けた金型です。カセット式金型とも呼ばれます。ベース部分はそのまま使い、入れ子だけを差し替えて別の製品をつくります。
入れ子とは、金型の本体にはめ込む部品のことです。溶けた金属が流れ込む製品形状の空間は、この入れ子に彫り込まれています。
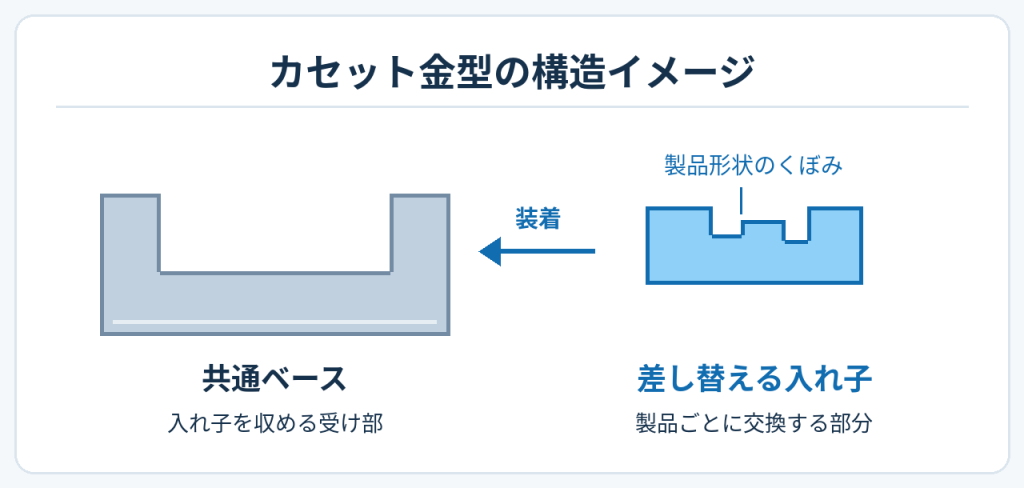
ダイカスト金型の分類では、主型を共通にして入れ子を替える「ユニット金型」にあたります。入れ子だけを製作すればよいため、金型費と製作期間を抑えやすく、試作や多品種・小ロットの生産に向いています。
>>アルミダイカスト試作と簡易金型|量産前に確認したいポイント
カセット金型の移管で問題になる点
お客様の手元にあるのは入れ子だけ
カセット金型では、ベース部分をダイカストメーカーが用意し、お客様は製品ごとの入れ子の費用だけを負担する形があります。この場合、移管のときにお客様が持ち出せるのは入れ子だけです。
入れ子に合うベースが移管先にない
ベースの形や入れ子の取り付け方は、金型をつくった会社の設計によって異なります。そのため、移管先の会社に、その入れ子をそのまま取り付けられるベースがあるとは限りません。
冷却や押し出しの仕組みもベース側にある
金型を冷やす冷却水の配管や、製品を押し出すピンの仕組みは、ベース側に組み込まれていることがあります。入れ子だけでは、これらの仕組みを移管先で再現できません。
移管先の設備に合わせる必要がある
金型の寸法や冷却の条件が、移管先のダイカストマシンに合うかも確認が必要です。設備が変わると湯流れや冷却の条件が変わり、巣穴や湯回り不良が増えることもあります。
カセット金型の移管は「金型改造」か「新規製作」か
カセット金型の移管には、入れ子を生かして金型を改造する方法と、量産金型を新しく製作する方法があります。主な違いは次のとおりです。
| 項目 | 金型を改造する | 量産金型を新規製作する |
|---|---|---|
| 内容 | 入れ子に合うベースを用意し、移管先の設備で使えるようにする | 製品ごとの金型一式を新しくつくる |
| 費用・期間 | 新規製作より抑えやすい | 改造より大きくなりやすい |
| 寿命 | 入れ子の状態に左右される | 長期の量産を前提にできる |
| 向いている数量 | 試作・小ロット | 数量が多い、長期間つくり続ける |
入れ子を生かして金型を改造する
数量が少なく、入れ子の状態がよい場合に向いています。入れ子に合うベースを用意したり、取り付け部を加工したりして、移管先の設備で使えるようにします。
ただし、カセット金型の入れ子は、量産ほどの耐久性を前提につくられていないことがあります。改造の前に、入れ子の摩耗や割れを確かめることが大切です。
量産金型を新しく製作する
数量が増えた場合や、長くつくり続ける場合に向いています。費用と期間はかかりますが、移管を機にゲートの位置や冷却を見直し、不良を減らすこともできます。
費用の目安は早めに確認する
カセット金型では、最初に入れ子の費用だけを負担していることがあります。そのため、移管で必要になる改造費や新規製作費が、想定より高く感じられることがあります。移管を考え始めた段階で、移管先に費用の目安を相談しておくと安心です。
カセット金型の移管を進める手順
当社では、次の流れで金型の移管を進めています。
(1)金型と入れ子の状態を確認する
金型を開けて、入れ子の摩耗やクラック、ピンの焼き付きを目で確かめます。冷却配管に水が通るか、水漏れがないかも確認します。ピンの本数や予備がそろっているかといった基本的な点も、ここで押さえます。
移管される金型は、整備されていない状態で届くことも少なくありません。確認した結果は、写真を添えてお客様にご説明します。
(2)図面・品質基準・過去の不具合を確認する
製品図面や金型図面、検査基準がそろっているかを確認します。前の会社で起きていた不具合も教えていただき、対策を検討します。外観の不良(巣穴や圧漏れ)には、型メーカーと協力した流動解析で鋳造方案を工夫します。発生箇所を確かめ、オーバーフローを大きくするなどの対策をとります。品質基準は、お客様と当社の営業・技術で事前にすり合わせます。
(3)改造か新規製作かを決める
数量や入れ子の状態、品質の要求から、金型を改造するか新しく製作するかを決めます。この段階で、概算のお見積もりをお出しします。
(4)トライで品質を確かめる
実際に鋳造し、前の会社と同じ品質が出るかを確かめます。合格率や機械加工後の結果を見たうえで、正式なお見積もりをお出しします。
(5)量産を再開する
トライで問題がなければ、量産に移ります。金型のメンテナンスは社内で行い、不具合は最短2時間で発見し、半日以内で生産を復旧できる体制です。
>>アルミダイカスト金型移管の進め方|事前診断と品質確認の要点
当社の生産移管の製作関連事例
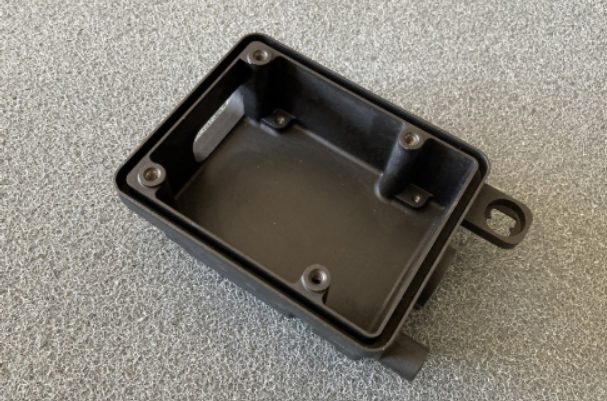
農機具用ADC12カバー(ADC12/肉厚2.5mm/500g)
本製品は、農機具に使われるカバーです。他社で製造されていた製品の生産移管を受け、100台の小ロットで生産しています。
お預かりした金型の状態を確認し、適切なメンテナンスを行いました。寸法精度や外観品質を損なうことなく、安定した生産を再開しています。
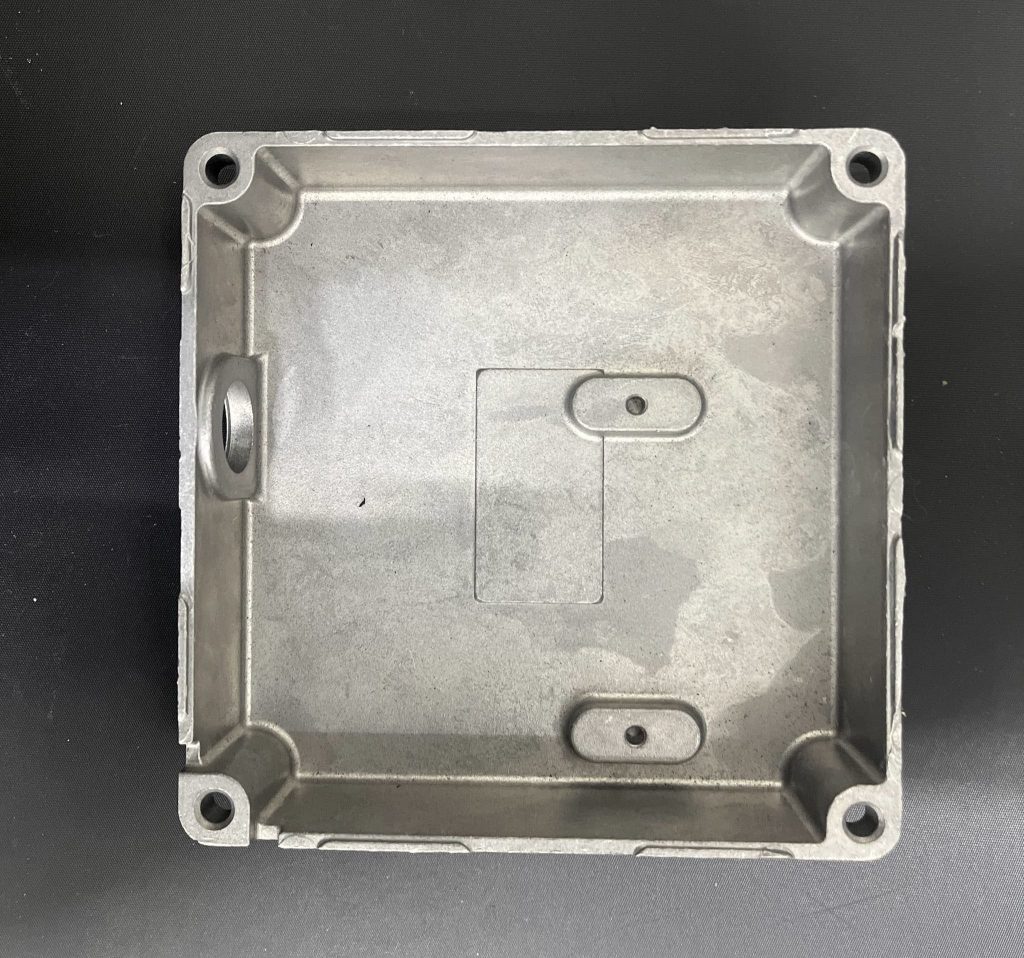
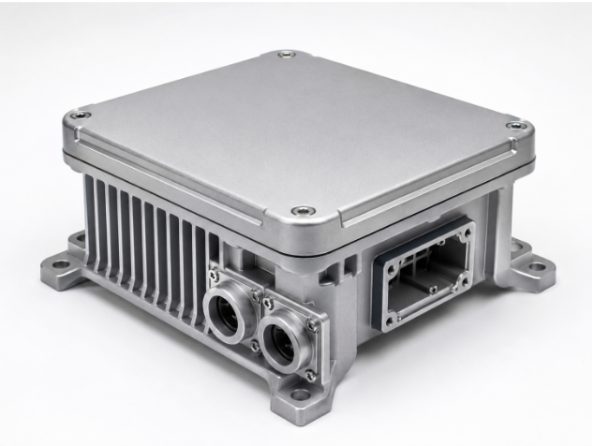
農機具用減速機部品(ADC12/肉厚3mm/1,700g)
本製品は、農機具に使われる減速機部品で、100台ロットで生産しています。移管された金型では、押し出しピンの周りにバリが出やすいことが課題でした。
当社では、金型の状態を評価し、それに合わせて鋳造条件を調整しています。金型を更新する際には、押し出しピンの数や配置の見直しもご提案しています。

カセット金型の移管は当社にお任せください!
カセット金型は、入れ子だけを移してもそのままでは生産できない場合があります。移管では、金型の状態と設備との適合を確かめ、改造か新規製作かを見極めることが大切です。
当社では、他社で製作された金型や、長期間使っていない休眠金型のメンテナンスもご相談いただけます。製品図面がそろっていない製品で、図面の作成から対応した実績もございます。1ロット50台からの小ロットにも対応しております。
軽量・薄肉ダイカスト開発センターを運営する当社には、国家資格であるダイカスト技能検定員が3名在籍しております。650tのスクイズダイカストマシン(最大製品重量2,000g)をはじめ、真空装置やジェットクールシステムを保有し、鋳造方案の検討から鋳造、バリ取り、機械加工、検査まで社内一貫でご対応いたします。素材寸法公差±0.05mm、最薄0.3mmの薄肉成形実績もございます。
カセット金型で生産していた部品の移管をご検討のお客様は、ぜひ当社にお問い合わせください。図面がそろっていない場合も、現物からご相談を承ります。