 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


ポンプケースは、羽根車や歯車などの内部部品を収め、流体の通り道をつくる部品です。ケーシングやハウジング、ボディとも呼ばれます。このケースやカバーに、アルミダイカストが使われることがあります。
一方で、ポンプケースは内部で流体の圧力を受けます。鋳巣などの欠陥が残ると、漏れの原因になります。本記事では、ポンプケースにダイカストが使われる理由と圧漏れの原因、設計ポイントをご説明します。
この記事の要点
ポンプケースやカバーでは、軽量化や流路の一体成形、加工の削減を目的にアルミダイカストが採用されます。内部で流体の圧力を受けるため、鋳巣や圧漏れの対策が重要です。用途業界と圧漏れの原因、設計・対策のポイントを解説します。
ポンプケースにアルミダイカストが使われる理由
・鉄鋳物より軽くできる
アルミの比重は約2.7で、鉄の約3分の1です。鉄鋳物のケースをアルミダイカストへ置き換えれば、ポンプ全体を軽くできます。
・流路や取付部を一体で成形できる
ダイカストは、溶かしたアルミ合金を金型に高速・高圧で流し込む工法です。入り組んだ流路や取付部も、一度の鋳造で成形できます。別々につくっていた部品を1つにまとめれば、部品点数と組立工数が減ります。
・加工を減らして量産できる
最終形状に近い形で鋳造できるため、切削する箇所が少なくなります。砂型鋳物や切削品から切り替えると、加工時間の短縮につながります。
>>鉄鋳物・切削加工からアルミダイカストへ|工法転換のメリットと検討ポイント
>>複雑形状のダイカスト設計|一体成形の利点と鋳造不良への対策
ポンプケースに求められる気密性・耐圧性と圧漏れの原因
ポンプケースの内部には、水や油、空気などの流体が通ります。運転中は流体の圧力がかかるため、気密性と耐圧性が求められます。わずかな漏れでも、製品として成立しません。
ダイカストで起こるこうした漏れを、圧漏れと呼びます。製品の表面には、チル層と呼ばれる緻密な層があります。このチル層が破断し、内部の欠陥と表面がつながると、流体が漏れます。外観検査では見つけにくく、多くは機械加工後のリークテストで判明します。圧漏れにつながる主な欠陥は、次の3つです。
・鋳巣
内部にできる空洞で、ガスの巻き込みによる気泡巣と、凝固収縮による引け巣があります。軸受部やボスなどの厚肉部は、引け巣ができやすい箇所です。シール面を加工したときに、内部の巣が表面に現れることもあります。
・湯じわ
溶湯どうしが合流部で融合しきれず、表面に線状の跡が残る欠陥です。薄肉の部分で起こりやすく、圧漏れの原因になります。
・焼き付き
溶湯が金型に溶着する欠陥です。離型のときに、製品や金型が損傷します。流路や穴を成形する鋳抜きピンで起こると、圧漏れにつながります。
>>ダイカストの鋳巣対策ガイド|発生原因の見分け方と改善の進め方
>>金型構造の見直しによるダイカスト圧漏れ対策|改善提案事例
気密性・耐圧性と圧漏れ防止を実現する当社の対応技術
(1)スクイズダイカストで厚肉部の鋳巣を抑える
スクイズダイカストは、溶湯を低速で充填し、凝固するまで高い圧力をかけ続ける工法です。低速で充填するため空気を巻き込みにくく、加圧によって凝固収縮も補えます。
内部欠陥が少ない高密度な製品になるため、耐圧性が求められる油圧部品や、気密性が必要な耐圧部品に適しています。軸受部などの厚肉部をもつポンプケースにも有効な工法です。
当社は650tのスクイズダイカストマシンを保有し、重量2,000gまでの製品に対応しています。品質を左右するストローク管理のポイントは、下記のコラムでご紹介しています。
>>スクイズダイカストのストローク管理|厚肉・高強度製品の品質対策
(2)真空ダイカストでガスの巻き込みを抑える
真空ダイカストは、金型内の空気を抜いてから溶湯を充填する工法です。空気の巻き込みや酸化物の生成を抑えられるため、巣穴が許されない圧力部品にも対応できます。当社は真空装置を保有し、チルベントを用いた真空ダイカストでの製造実績もございます。
鋳巣を防ぐには、事前の検証も欠かせません。当社では型メーカーと協力して流動解析を行い、欠陥が出やすい箇所を予測します。量産では、鋳巣が入りそうな部位を目視で確認し、製品をカットして湯境やしわの有無も確かめています。
>>真空ダイカストで薄肉化・高強度化を目指す理由と管理ポイント
(3)ジェットクールでピンまわりを冷却する
ピンのように熱がこもる箇所は、引け巣や焼き付きが起こりやすくなります。ジェットクールは、ピンの内部に通したパイプから高圧の水を噴射し、局部的に冷却する設備です。
当社でもジェットクールシステムを導入し、引け巣や焼き付きの対策に用いています。金型の温度が安定するため、サイクルタイムの短縮や金型メンテナンス費の削減にもつながります。
>>ダイカストのジェットクールとは?仕組みと冷却改善のポイント
(4)水没式圧検機で圧漏れを検査する
当社は水没式圧検機を保有しています。機械加工後の製品をボルトで締め付け、規定のトルクで管理します。その状態で一定時間水槽に沈め、漏れの有無を確認します。
漏れが見つかった場合は、リークの場所を特定し、金型の肉厚などを調整します。鋳造からバリ取り、機械加工、圧漏れ検査までを社内で行うため、原因を工程ごとに切り分けて対策できます。
シリンダーの取り付け部にある中子ピンの周辺で、圧漏れが多発した製品がありました。当社では製品の向きを90度変える方案変更を行い、圧漏れの発生を大幅に抑えました。不良品率の低減にもつながっています。
>>ダイカストの圧漏れ対策|製品向きの変更による金型改善事例
(5)小ロット試作で量産前に確かめる
当社は、1ロット50台からの小ロット試作に対応しています。自動車部品や船外機、照明器具など、年間60件を超える試作開発実績がございます。
試作には、試作や小ロット生産向けの簡易金型も活用できます。金型の修正やメンテナンスを社内で行えるため、トライ後の手直しにも素早く対応できます。量産の前に、鋳巣や圧漏れが出やすい箇所を洗い出し、設計に反映できます。
>>アルミダイカスト試作と簡易金型|量産前に確認したいポイント
鋳造から機械加工・表面処理まで、まとめて相談したい方へ。
当社の気密性が求められる部品の製作関連事例
インレットマニホールド(ADC12/肉厚3mm/500g)
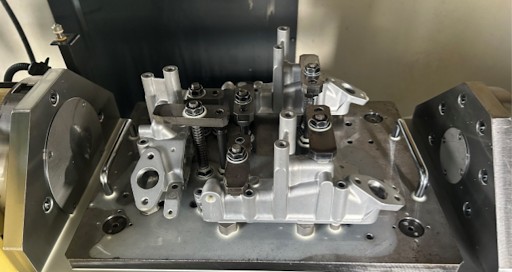
本製品は、農機具に使われるインレットマニホールドです。鋳造から機械加工、Oリングの組付け、圧力検査までを社内で行っています。同様の部品を、10種類以上手掛けています。
製造では、内部のかじりが課題でした。原因は、金型の内部冷却の不足です。金型の高温部を特定し、温度管理と離型剤の塗布を見直して解消しました。
ウォーターフランジ(ADC12/肉厚2.5mm)
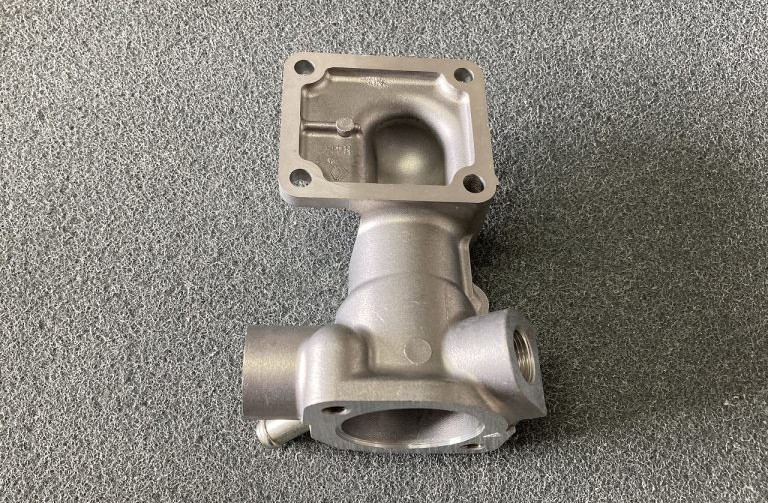
本製品は、農機具に使われるウォーターフランジです。内部を水などの液体が流れるため、気密性が重要です。
金型にヒートチェックが生じると、製品の品質が損なわれます。当社では金型に表面処理を施し、ヒートチェック試験で処理の状態を確認しています。
ポンプケースのダイカストは当社にお任せください!
ポンプケースのダイカスト化は、軽量化と加工の削減に有効です。一方で、気密性と耐圧性を確保するには、設計・鋳造・検査を通して鋳巣と圧漏れを抑える必要があります。
軽量・薄肉ダイカスト開発センターを運営する当社には、国家資格であるダイカスト技能検定員が3名在籍しております。650tのスクイズダイカストマシン(最大製品重量2,000g)をはじめ、真空装置やジェットクールシステムを保有し、鋳造方案の検討から鋳造、バリ取り、機械加工、検査まで社内一貫でご対応いたします。素材寸法公差±0.05mm、最薄0.3mmの薄肉成形実績もございます。
ダイカストによるポンプ部品の製作をご検討のお客様は、ぜひ当社にお問い合わせください。図面段階からのご相談も承ります。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、漏れの発生位置、加工前後の違い、試験圧力・時間、判定基準、含浸・補修の可否をお知らせください。