 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


アルミダイカストは鋳肌がなめらかで、メッキを施す外観部品にも使われます。一方で、メッキ後にふくれやピットといった外観不良が見つかることがあります。
メッキの仕上がりを大きく左右するのは、下地となる鋳造品の品質です。本記事では、メッキ後に外観不良が発生する原因と、鋳造段階で行う対策、当社の製作事例をご紹介します。
この記事の要点
メッキ後のふくれやピット、しみといった外観不良は、鋳肌の巣穴など鋳造段階の欠陥が原因で起こることがあり、メッキ工程だけでは解決できません。不良の種類と原因となる鋳造欠陥、溶湯処理や鋳造条件の管理による対策を解説します。
メッキ後に発見されるアルミダイカストの外観不良
メッキは、ダイカスト品の表面に薄い金属の皮膜をつくる処理です。皮膜は鋳肌の上に重なるため、鋳造段階の欠陥がメッキ後に外観不良として見つかることがあります。
代表的な不良は次の3つです。
・ふくれ
メッキ皮膜が部分的に浮き上がり、膨らんで見える不良です。素材と皮膜の間に閉じ込められたガスや液体が、後から膨張して皮膜を押し上げることで起こります。
・ピット(ピンホール)
メッキの表面に現れる、小さな穴やくぼみです。鋳肌に開いた巣穴は、メッキの皮膜では完全に覆いきれません。
・しみ・変色
巣穴に残った液体が染み出し、表面にしみや変色を残す不良です。メッキの直後ではなく、時間がたってから現れることもあります。
いずれも、メッキ前の鋳肌では見つけにくい不良です。メッキの工数をかけた後に不良と判定されるため、損失も大きくなります。
メッキ工程だけでは解決できない理由
アルミは、空気中ですぐに酸化皮膜をつくります。そのためメッキの前には、脱脂や酸化皮膜の除去といった前処理が欠かせません。前処理では、製品を薬液に浸けます。
このとき、鋳肌の巣穴に前処理液が染み込みます。洗浄しきれずに残った液は、メッキの後に染み出し、ふくれやしみの原因になります。
メッキ側でも、念入りな洗浄や下地のメッキで巣穴をふさぐ工夫が行われています。ただし、巣穴そのものをなくすことはできません。巣穴の数や大きさは、鋳造段階で決まるためです。
また、鋳造欠陥が原因の外観不良は、発生する箇所や頻度に一定の傾向が出やすいとされています。不良の位置と頻度を記録しておくと、鋳造側の原因を絞り込みやすくなります。
メッキ後の外観不良につながる鋳造欠陥
・ブローホール(ガスの巻き込み)
溶湯が金型に充填されるときに、空気や離型剤のガスを巻き込んでできる空洞です。金型に残った水分が気化して、ブローホールになることもあります。表面の近くにあると、メッキ後のふくれやピットにつながります。
・溶湯中のガスや酸化物
溶湯は、温度が高くなるほどガスを溶かし込みやすくなります。また、溶湯が空気に触れると酸化物ができます。これらが製品に入り込むと鋳巣の原因になり、メッキ後の外観にも影響します。
・湯じわ・湯境
溶湯の合流部で融合しきれず、表面に線状の模様が残る欠陥です。溶湯や金型の温度が低いと起こりやすくなります。表層が重なったすき間に液が入り込み、メッキのふくれにつながった例も報告されています。
・引け巣・肌荒れ
厚肉部は最後に固まるため、凝固収縮による引け巣ができやすくなります。表面に現れるとヒケとなり、メッキ後もくぼみとして残ります。金型の冷却不足や冷却ムラによる肌荒れも、表面処理の仕上がりを損ないます。
>>ダイカストの鋳巣対策ガイド|発生原因の見分け方と改善の進め方
メッキを前提としたダイカスト部品の鋳造対策
(1)フラックス処理と窒素ガスバブリング
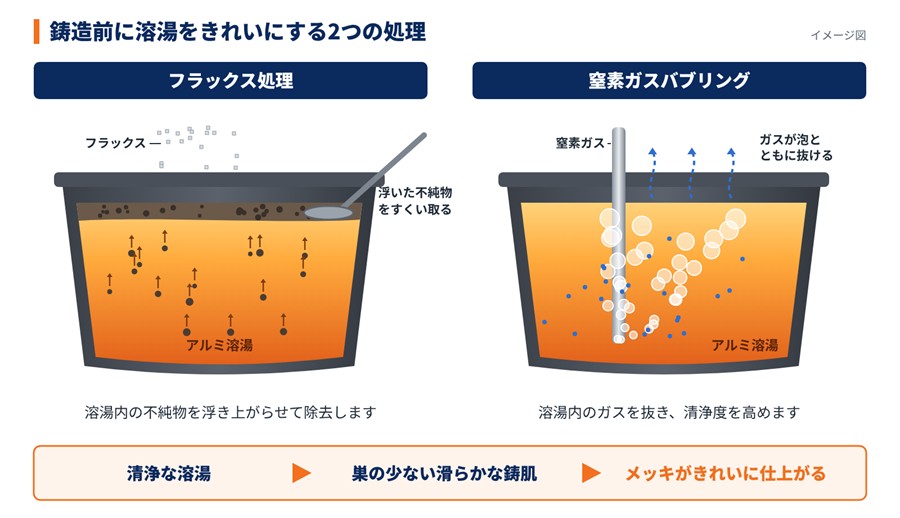
メッキ部品の外観を守るには、金型に流し込む前の溶湯をきれいにしておくことが基本です。当社では、溶湯に次の2つの処理を行っています。
フラックス処理:溶湯内の不純物を浮き上がらせて除去します。酸化物の除去に有効な処理です。
窒素ガスバブリング:溶湯に窒素ガスを吹き込み、溶湯内のガスを泡とともに抜きます。溶湯の清浄度が高まります。
鋳巣の元になる不純物とガスを、鋳造の前に減らしておくことで、メッキの下地となる鋳肌が安定します。
(2)溶湯温度と金型温度を管理する
溶湯温度が高すぎると、ガスの溶け込みや酸化物が増えます。低すぎると、湯じわや湯境が起こりやすくなります。当社では、溶湯温度を適正な範囲に保っています。金型の温度が上がりやすい箇所は特定し、集中的に冷却しています。
(3)真空ダイカストと離型剤の管理でガスの巻き込みを抑える
真空ダイカストは、金型内の空気を抜いてから溶湯を充填する工法です。空気の巻き込みや酸化物の生成を抑えられます。当社は真空装置を保有しています。
離型剤もガスの発生源になります。塗布量が多すぎると、余分な離型剤や水分が金型の表面に残ります。当社では、塗布する位置を目視で確認し、離型剤の濃度も管理しています。量産では製品をカットし、湯境やしわの有無も確かめています。
>>真空ダイカストで薄肉化・高強度化を目指す理由と管理ポイント
鋳造から機械加工・表面処理まで、まとめて相談したい方へ。
メッキを施した外観部品の製作事例
当社は、自動車や二輪車の外観カバー系部品をはじめ、1,000万台以上の意匠部品を製造してきました。ここでは、メッキを前提とした部品の事例をご紹介します。
水洗レバー(ADC12/150g)
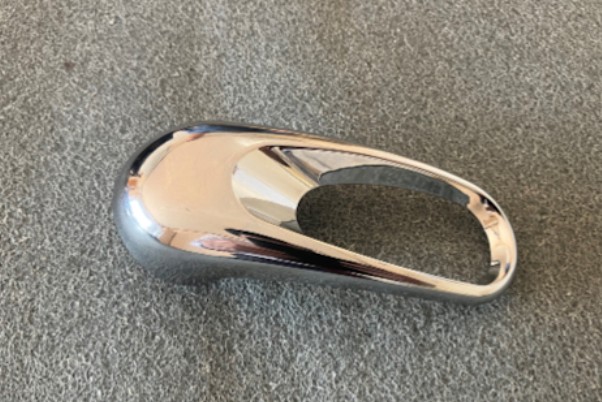
本製品は、住宅設備に使われる水洗レバーです。メッキ仕上げを前提とした、高い外観品質が求められます。
メッキ後の外観に影響するため、鋳造時のガス巻き込みや鋳肌の状態に注意が必要な製品でした。そこで当社では、フラックス処理で溶湯内の不純物を除去し、窒素ガスバブリングでガスを抜いて清浄度を高めています。その結果、後工程のメッキで美しく仕上がる、巣のない滑らかな鋳肌を実現しました。
メッキ外観部品のダイカストは当社にお任せください!
メッキ後の外観不良は、メッキ工程だけでは解決できません。下地となる鋳肌の品質を、溶湯の処理と鋳造条件の管理で作り込むことが重要です。
軽量・薄肉ダイカスト開発センターを運営する当社には、国家資格であるダイカスト技能検定員が3名在籍しております。650tのスクイズダイカストマシン(最大製品重量2,000g)をはじめ、真空装置やジェットクールシステムを保有し、鋳造方案の検討から鋳造、バリ取り、機械加工、検査まで社内一貫でご対応いたします。素材寸法公差±0.05mm、最薄0.3mmの薄肉成形実績もございます。
メッキを前提とした外観部品の製作をご検討のお客様は、ぜひ当社にお問い合わせください。図面段階からのご相談も承ります。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、外観基準、使用環境、指定処理、膜厚・寸法の要求、検査方法をお知らせください。