 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


ダイカスト鋳造で起きる不良の一種に圧漏れがあります。圧漏れが起こると、部品が本来の耐圧性能や気密性能を満たせなくなってしまう恐れがあります。
本記事では、ダイカストの圧漏れが起きる原因と対策、含浸処理の効果、そして当社で実施している圧漏れ対策について解説します。
この記事の要点
ダイカストの圧漏れは、製品に求められる気密性や耐圧性能を満たせない不具合です。鋳巣などによって漏れ経路が形成される場合があり、原因の確認と製品要求に応じた対策が重要です。本記事では発生原因、鋳造・金型面の対策、含浸処理の役割を整理します。
圧漏れ対策で先にそろえたい判定条件
原因の調査や対策の比較では、加工状態と漏れ検査の条件をそろえることが重要です。次の情報を整理してから、金型・鋳造条件や含浸の適用を検討します。
| 確認項目 | 整理する内容 |
|---|---|
| 検出工程 | 鋳造後、機械加工後、組付け後のどこで判明したか |
| 検査条件 | 流体、試験圧力、保持時間、合否基準 |
| 発生の傾向 | 漏れる位置、ロット、発生頻度 |
| 対策の制約 | 含浸・補修が認められるか、材質や形状の変更可否 |
ダイカストの圧漏れ(エアリーク・オイルリーク)とは
圧漏れとは、製品の内部と外部が微細な経路でつながり、空気や油、水といった流体が意図しない箇所から漏れ出す現象です。漏れる流体によってエアリーク、オイルリークなどと呼ばれます。
押さえておきたいのは、圧漏れが単独の鋳造欠陥ではないということです。鋳巣や湯じわ、焼付きといった複数の欠陥が内部でつながり、外部への貫通経路が形成された結果として現れます。
ダイカスト品の表面には、金型に接して急冷されることで形成される緻密なチル層があります。このチル層が健全であれば、内部に多少の鋳巣があっても外部へは貫通しません。圧漏れは、内部の欠陥とチル層の破断が重なったときに初めて発生します。
そのため「巣をなくせば漏れは止まる」と考えると対策が的外れになります。圧漏れ対策は、内部欠陥の抑制と表層の健全性の確保を同時に成立させることが重要です。
>>ダイカストの欠陥が起きる理由|欠陥13個の原因と対策を紹介!
圧漏れから発生する影響とは
ポンプケースやバルブボディ、油圧機器部品のように流体を扱う部品では、わずかな漏れでも製品として成立しません。
また、圧漏れは外観検査では発見できず、多くの場合は機械加工後のリークテストで判明します。偶発的な1〜2個であれば影響は限られます。しかし、原因が金型や鋳造条件にある場合は、同じ部位で一定の割合で繰り返し発生し、条件が崩れると同じロット内でまとまって出ることもあります。判明が加工後になる分、量産では損失が積み上がります。
圧漏れが発生する原因と対策
①鋳巣(ひけ巣・ブローホール・巻き込み巣)
凝固収縮によるひけ巣、ガスが残留するブローホール、乱れた溶湯流動による巻き込み巣があります。これらが連結して加工面に露出することで貫通経路となります。厚肉部は最後に凝固するため巣が集中しやすく、特に注意が必要です。
対策としては、肉厚の均一化と厚肉部に湯だまりを設けた凝固制御が有効です。ブローホールには真空ダイカスト法による減圧と射出速度の最適化が効果的です。
>>「鋳巣」対策ガイド|知っておくべき原因究明の方法と解決手法
②湯じわ・湯境
溶湯の温度低下や合流の遅れにより、金属同士が完全に融合しないまま境界が残る欠陥です。表層のチル層が分断されるため、内部の巣とつながると直接的な漏れ経路になります。対策としては、溶湯温度と金型温度の管理、ゲート位置の見直しによる充填経路の最適化が挙げられます。
>>鋳造欠陥:湯境・湯じわとは?問題が起きる原因を詳しく解説!
③焼付き
溶湯が金型表面に凝着し、離型時に製品側の表層が引きはがされる欠陥です。チル層が局所的に失われるため、圧漏れの直接的な要因となります。対策としては金型温度の均一化と冷却設計、離型剤の塗布条件の見直しが必要です。
④割れ・変形
凝固割れや離型時の変形も、微細なクラックとして漏れ経路になります。対策としては、抜き勾配とRの確保、押出しピン配置の最適化が有効です。
含浸処理とは|圧漏れ品を救済する有効な手段
圧漏れが発生した製品を救済する手段が含浸処理です。真空脱気で微細な巣から空気を抜き、加圧して封孔材を浸透させ、硬化させることで漏れ経路を塞ぎます。
機械加工まで済ませた製品を廃棄せずに活かせるため、再溶解して鋳造と加工をやり直すよりもコストを大幅に抑えられます。自動車のエンジン部品などでも広く採用されている処理です。
また、厚肉部を避けられない形状など、圧漏れをゼロにしきれない部品では、含浸を工程に組み込むことで歩留まりとコストが安定します。
なお、含浸の可否は納入先の規格によって異なり、大きな巣や割れは塞ぎきれない場合もあります。コストと品質の面から見ると、圧漏れへの対応は次の順で考えるのが合理的です。
- 鋳造段階で圧漏れを発生させない:もっともコストが低く、品質も安定します。
- 発生した圧漏れ品を含浸処理で救済する:加工済みの製品を活かせます。
- 含浸で対応できない場合は再溶解する:鋳造から加工までのコストが損失になります。
圧漏れを防ぐには技術が必要
鋳造段階で圧漏れを止めるために必要なのは、設計段階での作りこみ、溶湯の充填制御、鋳造条件と金型温度の管理、工程内で確実に捕まえる検査体制の4点です。
難しいのは、この4点がつながっている点です。設計を直しても射出条件が追従しなければ止まらず、条件を追い込んでも検査で捕まえられなければ流出します。工程が分断されていると、原因の切り分けそのものができません。
当社の圧漏れ対策方法をご紹介
①設計段階からのご提案
圧漏れ対策では、設計段階から加工部位と必要な気密性を確認することが重要です。当社ではカールツァイス社製の全自動三次元測定機を空調管理された精密測定室に設置し、公差±0.05mmの高精度寸法成形に対応しています。
寸法を高精度に作りこめれば加工代を最小限にできます。加工代が大きいほど、漏れを防いでいるチル層を削り取ってしまうためです。
②最薄0.3mmで培った溶湯の充填制御
当社では、従来2.24mmであった肉厚を0.3mmまで薄肉化する成形技術を確立しています。薄肉部の成形では、溶湯温度や充填状態の管理が重要です。
厚肉部の凝固制御も薄肉部の充填制御も、突き詰めれば同じ溶湯制御の問題です。圧漏れ対策では、薄肉部の充填と厚肉部の凝固を、それぞれの形状と検査結果に照らして検討します。
③真空ダイカスト法によるブローホールの抑制
キャビティ内を減圧して充填することで、圧漏れの主要因であるブローホールや巻き込み巣そのものを抑制しています。欠陥が発生しにくい鋳造条件をつくることが、圧漏れ対策の土台になります。
薄肉化やガス巻き込み対策をご検討の方へ。高真空ダイカストの詳細をご覧ください。
④水没式圧検機による圧漏れ検査の徹底
どれだけ条件を作りこんでも、検出できなければ流出してしまいます。当社では水没式圧検機を保有し、圧漏れ検査を徹底しています。この検査体制があるからこそ、条件変更の効果を自社内で即座に検証し、次の対策につなげられます。
当社の製品事例をご紹介
タービンブレード(最薄0.3mm)

最薄0.3mmの薄肉ダイカスト成形を実現したタービンブレードです。溶湯が末端に到達する前に温度が下がれば湯じわや湯回り不良となる形状であり、この射出条件の作りこみは、耐圧部品で厚肉部に巣を残さず表層を健全に保つ条件出しと技術的に地続きです。
薄肉・高精度ダイカストは当社にお任せください!
当社は他社からの生産移管も数多くお引き受けしております。「圧漏れ不良が減らない」「含浸が認められない部品で漏れを抑えたい」といった部品を図面段階から見直し、量産を安定させることを得意としています。
帝産大鐘ダイカスト工業が運営する軽量・薄肉ダイカスト 開発センターでは、お客様の技術課題、生産や調達に関するお困りごとを一緒になって解決に取り組みます。当社では高品質・コストダウン・製造リードタイムの短縮といったメリットを提供するために数々の技術提案も豊富にございます。アルミダイカストの圧漏れでお悩みでしたら、お気軽にご相談ください。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、漏れの発生位置、加工前後の違い、試験圧力・時間、判定基準、含浸・補修の可否をお知らせください。
あわせて確認したい技術・製作事例
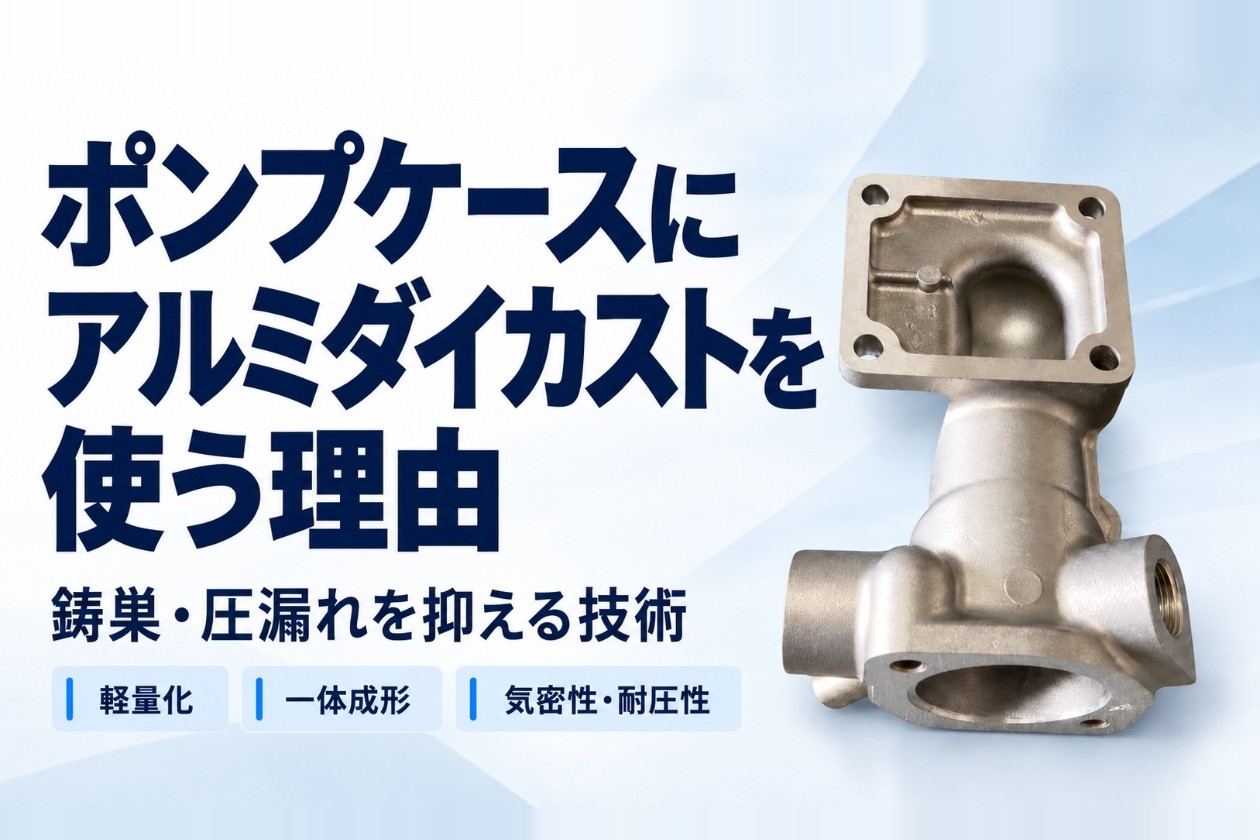
ポンプケースにアルミダイカストを使う理由|当社の鋳巣と圧漏れ対策技術
金型構造の見直しによるダイカスト圧漏れ対策|改善提案事例
よくある質問
ダイカストの圧漏れはなぜ起こりますか?
鋳巣や割れなどが製品の内部と外部をつなぐ漏れ経路になると、圧漏れが発生する場合があります。
含浸処理だけで圧漏れ対策は完了しますか?
含浸処理は漏れ経路を塞ぐ選択肢の一つです。原因に応じて鋳造条件や金型構造の見直しも検討することが重要です。