
 技術資料ダウンロ―ド
 059-337-0152


自動車用ヒートシンク|真空ダイカスト...
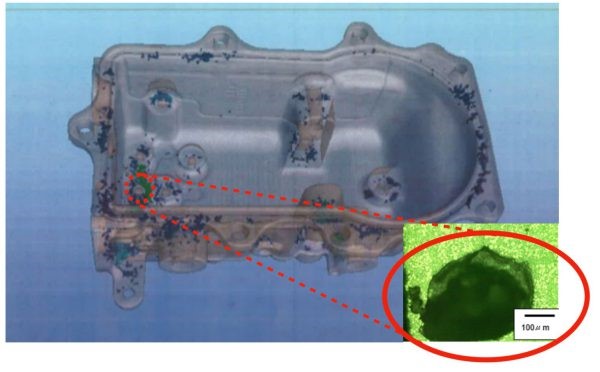
ADC12製の自動車用ヒートシンクです。肉厚2.2mm、重量900gの部品をチルベント真空ダイカスト法で製作しています。



そのお悩み、
軽量・薄肉ダイカスト
開発センターが解決いたします。
当社は、先端部0.3mmという極限の薄さを実現したタービンブレードや、肉厚を2.5mmから1.13mmへと削減し大幅な軽量化に成功した自動二輪車用Lサイドカバーなど、難易度の高い薄肉ダイカストにおいて豊富な実績がございます。真空ダイカスト法と、これまで培った独自の方案設計ノウハウや技術により、他社では困難とされる超薄肉成形を可能にします。

当社は、ダイエンジニアリング製の最新真空装置「DIEVS120-CVC2」を導入しています。こちらの装置は簡易的な真空装置と違い、高真空に対応している点が大きな特長です。この装置は、某大手自動車・バイク向け部品メーカーでも採用されており、使用することで、湯廻り改善による薄肉化の実現や、巣穴の減少による高強度化・耐圧性向上に貢献しています。

真空ダイカスト法を用いることで、従来のダイカスト法では内部ガスの膨張により困難だった熱処理や溶接が可能になります。真空装置とジェットクールシステムを組み合わせた独自の技術により、不良率を20%から5%へと改善した実績もございます。
巣穴や高強度化、薄肉化にお悩みの方は、ぜひお気軽にご相談ください。

お電話でのお問い合わせ
フォームでのお問い合わせ
 フォームからのご相談
ADC12製の自動車用ヒートシンクです。肉厚2.2mm、重量900gの部品をチルベント真空ダイカスト法で製作しています。

自動車ライト用ADC12製ヒートシンクの事例です。肉厚1.5mm、重量150gで、チルベント真空ダイカストによる4個取りで製作しています。

二輪車向けADC12製Rブレーキカバーの製作事例です。肉厚1.13mmで、外観品質に配慮して生産しています。

タービンブレードのアルミダイカスト製作事例です。材質はADC12、先端肉厚は0.3mm。重ね合わせ時の精度を考慮し、1枚当たりの歪みを±0.05mm以内に管理しています。金型メーカーと設計初期から連携し、後工程の削減にも取り組みました。

二輪車用ADC12製Lサイドカバーの薄肉化事例です。肉厚を2.5mmから1.13mmへ、重量を670gから570gへ変更しました。

自動車向けADC12製ECUケースの製作事例です。最小肉厚1.5mmで、鋳造から機械加工まで対応しています。

ダイカストは複雑形状の一体成形に適していますが、形状が複雑になるほど湯回り不良や鋳巣、焼き付きなどへの配慮が必要です。設計と鋳造の両面から注意点を整理します。

層流ダイカスト法は、溶湯の流れを抑えてガス巻き込みの低減を目指す鋳造法です。メリット・デメリットと他の特殊鋳造法との違いを整理します。

精密部品のダイカスト化では、加工工数や材料ロスの削減、一体化による工程見直しが検討できます。部位ごとの要求精度と鋳造性を確認することが重要です。
真空ダイカストで巣穴が残る場合、真空装置の有無だけでなく、真空引きのタイミング、金型内の水分、真空系の密閉状態、排気経路を確認することが重要です。原因を分けて調べることで、対策の優先順位を整理できます。

ダイカストの鋳巣対策では、湯口・ランナーの形状や溶湯の充填状態など、金型方案の確認が重要です。乱流や充填不良の原因と設計上の注意点を整理します。
アルミダイカストは、アルミ合金を金型に充填して複雑形状の製品を量産する鋳造法です。特徴、他工法との違い、薄肉化と品質確保のポイントを整理します。

鋳巣や湯回り不良への対策として、真空装置による排気と鋳造条件の管理が重要です。当社の真空装置と対策の考え方を解説します。

ジェットクールは金型の局所的な冷却を行うための設備です。冷却の仕組み、鋳巣や品質への対策としての役割、当社の設備を紹介します。
アルミダイカストのヒートシンクでは、放熱に関わる薄肉フィンの成形と、押し出し時の変形対策などが重要です。設計と量産の注意点を整理します。

お客様の要求品質・製品特性の確認等を打ち合わせさせていただきます。弊社スタッフへ御連絡ください。製品重量、指定数量、金型構造、難易度等を確認しお見積もりさせていただきます。

金型の確認は近隣地域であれば、現地にて確認いたしますが、遠方のご依頼に関してはメール(写真)にてご確認させていただきます。金型メンテナンスが必要な場合は、メンテナンスをおこないます。必要であれば、全体を分解確認します。当社のベテランスタッフにより、診断させていただきます。

お客様の立ち会いを基本原則とさせていただきます。不具合修正・改造・設変対応を行います。

製品の出来栄えを確認していただきます。

指定数量を指定場所へ納入させていただきます。

