 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


現代の製造業において、軽量化は重要なテーマになっています。そのなかで有効な手段の一つとなるのが部品の薄肉化です。薄肉化による軽量化は、自動車の燃費や、電子機器の携帯性向上など、製品の付加価値を高めます。
しかし、部品の薄肉化を実現するのは簡単ではありません。
この記事の要点
薄肉ダイカストでは、軽量化の利点とともに、溶湯の充填性や製品品質への配慮が必要です。設計段階から肉厚・形状と鋳造条件の関係を確認し、金型方案や冷却を含めて検討することが重要です。本記事では設計・製造時に押さえたいポイントを整理します。
薄肉化はなぜ難しいのか
製品を薄くすることは、軽量化や材料費削減につながります。
しかし、製品を薄肉化すると、溶湯が冷えやすくなってしまうため、溶融金属が金型の隅々に行き渡る前に冷え固まってしまいます。溶湯が任意の場所に到達する前に冷えてしまうと、湯じわや未充填といった不良が発生しやすくなります。
また仮に溶湯がうまく流れたとしても、薄くなることで製品の強度や剛性が落ちてしまったり、わずかなひずみが寸法精度を悪化させたりなど、成形後に発生する課題もあります。
この溶湯の流れを確保し、強度・精度を保つためには、設計段階での工夫が重要になります。
>>薄肉化を実現する 当社の「高真空ダイカスト法」の詳細はこちら
ダイカスト製品の形状の工夫
薄肉化は、ただ製品を薄くするだけではうまくいきません。製品の要件に合わせ、力が集中する部分は厚くすることで補強したり、あまり力がかからない部分は、可能な限り薄くするなど、厚みの設計を工夫する必要があります。
この際、適切に薄肉部と厚肉部を分けるには、製品にかかる応力を分析する必要があります。その分析結果をもとに、力が集中しない部分や、剛性があまり必要ないと判断できる部分を可能な限り薄くしましょう。その上で、薄くしたことによる強度不足を補うためにリブを効果的に配置することが重要です。リブは強度を高めるだけでなく、溶湯の流れを助けるガイドの役割も果たします。
また、角の部分は応力が集中しやすいため注意が必要です。そのため角の部分にはフィレットを付けて力を分散させることで強度を保ちましょう。
材料選定
設計の工夫と合わせて、材料の選定も重要です。薄肉形状には、低下する強度を補うため、一般的には高強度なアルミ合金が使用されます。中でもADC12は、定番の材料であり、機械的強度と鋳造性に優れているため、複雑で強度が求められる薄肉製品に使用されています。
金型の設計
製品設計が固まったあとは、金型の設計を検討する必要があります。ここでは、溶湯が固まる前に、いかに速く、スムーズに隅々まで充填できるかが重要なポイントになります。
金型においては、特に溶湯が通るランナーやゲートの設計が重要になります。ゲートは面積をできるだけ広く確保し、溶湯がスムーズに流れ込めるようにすることがポイントです。また急なカーブや断面積の変化は流れを阻害するため、滑らかな形状の設計が求められます。
▼アルミダイカスト金型設計時に留意すべきポイント▼
温度とガスの調整
薄い部分では溶湯がすぐに冷えてしまうため、金型を適切な温度に保つことが必要です。
また、金型内部には元々空気が存在しており、これが溶湯の充填を妨げる壁となります。この空気を効率的に外へ逃がすため、エアベントを適切に配置したり、真空ダイカスト法を用いて金型内を真空に近い状態にしたりする対策が効果的です。
当社では、金型温度や溶湯温度を確認する際には、ピンポイントの温度計測ではなく、金型内を流れる溶湯の挙動、温度分布、凝固過程を流動解析によって可視化しています。これにより、製品全体の品質を科学的に予測し、内部欠陥の発生を防ぐとともに、強度を最大化するための最適な金型設計や鋳造条件を導き出します。
>>溶湯管理について詳しくはこちら
>>鋳巣を防ぐ金型の冷却・構造設計の要点について詳しくはこちら
>>鋳巣における溶湯温度の関係について詳しくはこちら
薄肉化やガス巻き込み対策をご検討の方へ。高真空ダイカストの詳細をご覧ください。
真空ダイカスト法で軽量化・薄肉化を実現!当社の製品事例!
産業機械のエネルギーを効率化|タービンブレード

本製品は当社の薄肉技術を結集したタービンブレードです。タービンブレードは効率的にエネルギーを生成するためには薄さが非常に重要となります。そのため、本製品の先端部の薄さは0.3mmと超薄肉で製作しています。また・・・
▼超薄肉を実現した事例を詳しく見る▼
タービンブレード | 軽量・薄肉ダイカスト工業センター
二輪車の軽量化、外観の向上に|Lサイドカバー

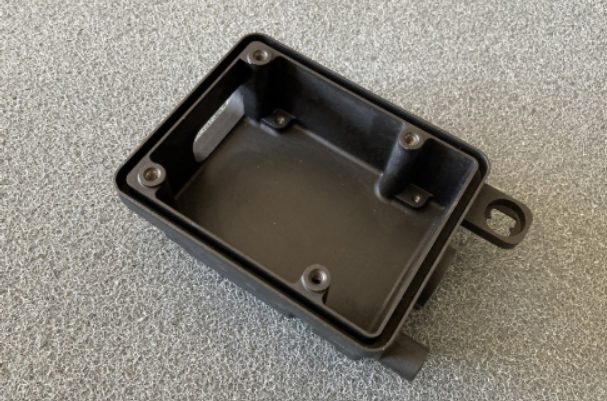
本製品は当社が軽量化を実現した事例の1つです。こちらは外観部品として使用されていますが、厚みが2.5mmで、670gの重さから、厚み1.13mm、重量570gまで改善しました。軽量化・薄肉化を実現するために・・・
▼軽量化・薄肉化を実現した方法を確認する▼
Lサイドカバー
自動車の軽量化に貢献|ECUケース

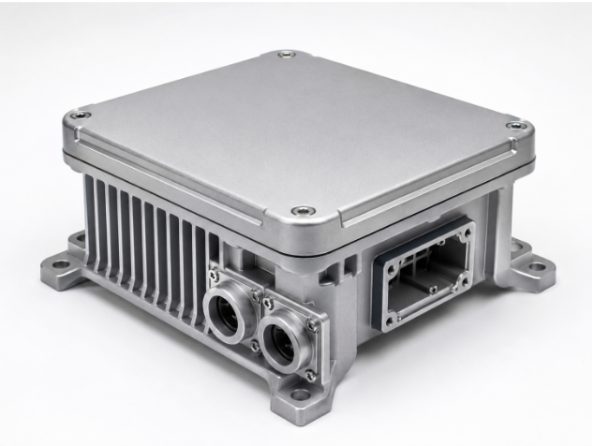
自動車の軽量化ニーズに伴い、最小肉厚1.5mmというダイカストでは類を見ない薄さを実現したECUケースです。製品品質を左右する鋳巣や割れを防ぐために・・・
▼軽量化・薄肉化を実現した方法を確認する▼
ECUケース | 軽量・薄肉ダイカスト工業センター
まとめ
製品の軽量化において薄肉化は不可欠ですが、その実現には上記のような様々なポイントに注意することが必要です。高品質な薄肉ダイカスト製品を製造するためには、製品設計の最適化や材料選定、金型設計、鋳造条件の最適化など、多角的なアプローチが求められます。
これらのポイントを設計段階から総合的に検討し、流動解析などを行うことで、高品質な薄肉ダイカストを製造することが可能になります。
薄肉・高精度ダイカストの製造は当社にお任せください

軽量・薄肉ダイカスト 開発センターでは、超薄肉ダイカストや高精度ダイカストを得意としております。当社の製造製品の中には肉厚0.3mmを実現した事例もございます。超薄肉ダイカストはこれまで1千万台を超える自動車2輪部品の製造実績と培ってきた方案設計ノウハウを活用出来る当社だからこそ成せる業です。
軽量化、コスト最適化を実現した事例が多数ございますので、まずはお気軽にご相談ください。
相談時にお知らせいただきたい情報
ご相談の際は、製品図面、材質、予定数量、希望納期に加え、目標肉厚・重量、形状、寸法公差、必要な強度、検査条件をお知らせください。
あわせて確認したい技術・製作事例
よくある質問
薄肉化の検討は何から始めるべきですか?
要求機能や強度、形状と肉厚を整理し、鋳造時の充填性や量産上の制約を確認することから始めます。
薄肉ダイカストで注意する品質課題は何ですか?
湯回り不良などの充填に関する課題に加え、製品形状に応じた鋳巣や変形などの確認も重要です。
関連技術情報:真空ダイカストの巣穴対策