 お見積り・お問い合わせ
 技術資料ダウンロ―ド
 059-337-0152


バルブの本体や周辺部品には、アルミダイカストが使われることがあります。複雑な形状の部品を、高い寸法精度で量産できるためです。
一方で、ダイカストでは鋳巣などの欠陥が発生することがあり、バルブ部品では漏れの原因になります。本記事では、バルブにダイカストが使われる理由と用途業界、よく発生する欠陥と対策をご説明します。
バルブ部品にダイカストが使われる理由
・複雑な形状を一体成形できる
ダイカストは、溶かした金属を高速・高圧で金型に充填する鋳造法です。流路や取付部など入り組んだ形状も、一度の鋳造で形にできます。1つのダイカストボディに、複数の電磁弁を搭載したガス機器用の製品もあります。
・軽量で取り扱いやすい
アルミの比重は約2.7で、鉄の約3分の1です。建築設備向けには、施工性の高さを特徴とするアルミダイカスト製のバルブもあります。
・切削を減らして量産コストを抑えられる
鋳造の段階で最終形状に近づけられるため、後工程の切削を最小限にできます。ダイカストボディの切削工程を大幅に減らし、コストダウンと納期短縮につなげた例もあります。
>>ダイカストで複雑形状を製作するために注意する点は?製作するための設計・鋳造技術を解説
ダイカスト製のバルブ部品が使われている業界
・建築設備・水処理
ビルの空調設備や給排水設備では、流れを止めたり調整したりするバタフライバルブが使われています。本体をADC12などのアルミダイカストでつくる製品もあります。
水や空気を扱うため、漏れを防ぐ気密性・水密性が欠かせません。
・産業機械(空圧機器・集塵機)
空圧機器のバルブボディや、集塵機のパイロットバルブのボディに、アルミダイカストが使われています。圧縮空気を扱うため、気密性の確保が重要です。
・ガス機器・ガスメーター
給湯器などのガス機器には、電磁弁や比例弁、ガバナといった制御弁が組み込まれています。これらの弁のボディにも、ダイカストが使われています。
ガスメーターのケースやボディも、内部をガスが通る部品です。ガス漏れは重大な事故につながるため、厳しい条件でのリークテストが行われます。
・自動車・農機具
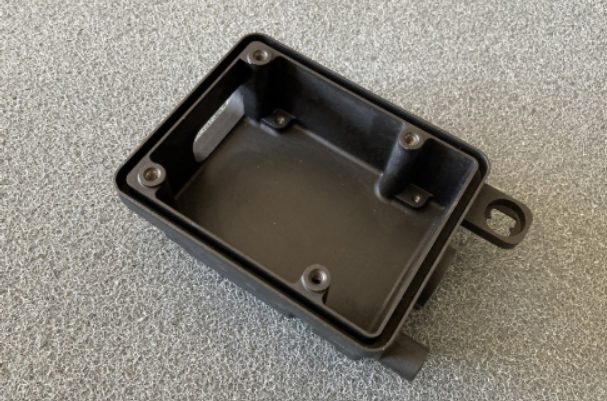
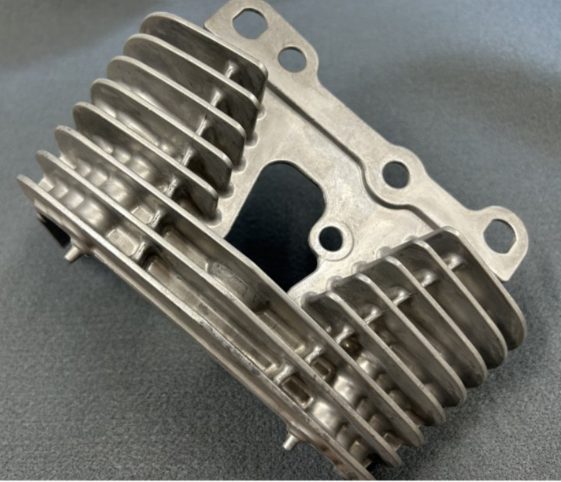
当社でも、自動車用のコントロールバルブや農機具用のバルブカバーを製作しています。
いずれの業界でも、流体を漏らさない品質が共通して求められます。
>>アルミダイカスト部品とは?特徴や合金の種類、設計時の課題を解説
>>アルミダイカストは電子機器でどう使われる?用途と強みを解説
ダイカスト製バルブ部品でよく発生する欠陥
バルブ部品では、欠陥がそのまま漏れや寸法不良につながります。ここでは、よく発生する欠陥をご紹介します。
・鋳巣
製品の内部や表面にできる空洞です。ガスを巻き込んでできる気泡巣と、凝固収縮による引け巣があります。内部の巣が加工面に現れると、流体の漏れ経路になります。バルブ部品はシール面や取付面の加工が多いため、特に注意が必要です。
>>「鋳巣」対策ガイド|知っておくべき原因究明の方法と解決手法
・湯回り不良・湯じわ
溶湯が細部まで行き渡らない、または合流部で融合しきれず、線状の模様が残る欠陥です。溶湯や金型の温度が低い場合や、充填速度が遅い場合に起こりやすくなります。湯じわの部分は表層が分断され、内部の巣とつながると漏れの原因になります。
・焼き付き・かじり
溶湯が金型に溶着し、離型時に製品や金型が損傷する欠陥です。表層がはがれた部分は、漏れの原因になることがあります。穴を成形する鋳抜きピンの焼き付きが、圧漏れにつながった例もあります。
・割れ・変形
凝固収縮のムラで生じる内部応力などが原因です。変形は寸法不良となり、相手部品との組み付けにも影響します。
・圧漏れ
上記の欠陥が重なり、鋳肌表面のチル層が破断すると、内部と外部がつながり流体が漏れます。外観では見つけにくく、機械加工後のリークテストで判明することが多い不良です。
当社のバルブ部品の欠陥を防ぐポイント
(1)金型設計の段階から肉厚と抜き勾配を検討する
肉厚の差を小さくすると、引け巣を抑えられます。適切な抜き勾配とRは、割れや変形の防止につながります。
当社では、金型の設計提案から対応しています。押し出しピンの位置が悪いと、特定の箇所に力がかかり歪みが生じます。長年の経験から力がかかりやすい箇所を把握し、ピンの配置を決めています。切削品や鋳物からの工法転換も、図面段階からご相談いただけます。
>>鉄鋳物・切削加工からアルミダイカストへの工法転換のメリット
(2)流動解析と真空ダイカストで鋳巣を抑える
キャビティ内を減圧してから充填することで、ガスの巻き込みによる鋳巣を低減できます。
当社では、型メーカーと協力して流動解析を行い、内部品質に注意しています。鋳巣が入りそうな部位は目視で確認し、製品をカットして湯境やしわの有無も確かめます。
>>なぜ真空ダイカスト法で薄肉化、高強度化ができるのか
>>鋳巣を防ぐための、温度・射出・真空管理のポイント
(3)ゲート方案と金型温度を見直す
湯回り不良や湯じわは、鋳造条件の調整だけでは解決しないことがあります。その場合は、ゲート位置やランナーを見直し、溶湯の流れを変えます。当社では、裏面のボス部で湯回り不良が続いた製品のゲート幅を3mm広げ、充填を改善しました。
焼き付きには、温度が上がりやすい箇所の集中的な冷却が有効です。当社では、ピン内部に高圧の水を送るジェットクールシステムを導入しています。高真空装置との組み合わせで、不良率を20%から8%に改善した実績もございます。
>>裏側ボスにおける湯回り不良の改善提案
>>【ダイカスト不良対策】ジェットクールとは|当社の冷却設備もご紹介
(4)水没式圧検機による圧漏れ検査と方案変更
当社は水没式圧検機を保有し、圧漏れ検査を徹底しています。鋳造から機械加工、検査まで社内一貫で対応しているため、漏れの原因を切り分けて対策につなげられます。
中子ピンの周辺で圧漏れが多発した製品では、製品の向きを90度変える方案変更を行いました。溶湯の流れと凝固が改善され、圧漏れの発生を大幅に抑えています。
(5)小ロット試作で量産前に不具合を洗い出す
バルブは、口径や規格ごとに品種が分かれます。当社は1ロット50台からの小ロット試作に対応し、年間60件を超える試作開発実績がございます。欠陥が出やすい箇所を量産前に把握し、設計に反映できます。
>>開発期間を短縮するアルミダイカスト試作|簡易金型を活用するメリット
当社のバルブ関連部品の製作事例
コントロールバルブ(ADC12/肉厚5mm/700g)
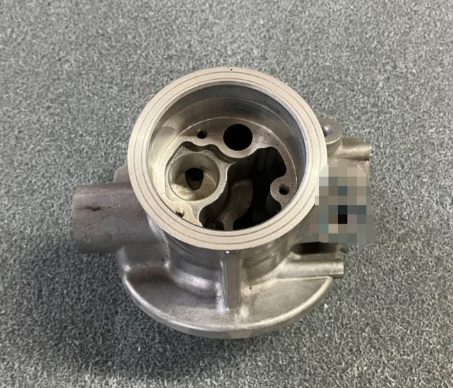
本製品は、自動車に使われるコントロールバルブです。焼き付き対策には、金型への溶湯の凝着を抑えるスパークデポが有効です。
リークや圧漏れを防ぐには、定期的な型メンテナンスが欠かせません。パーティングラインや合わせ面の精度を維持し、可動ピンの清掃・研磨を確実に行います。これにより製品の気密性・液密性を高め、バルブの性能を維持しています。
農業用機械 バルブカバー(ADC12/肉厚2.5mm/60g)
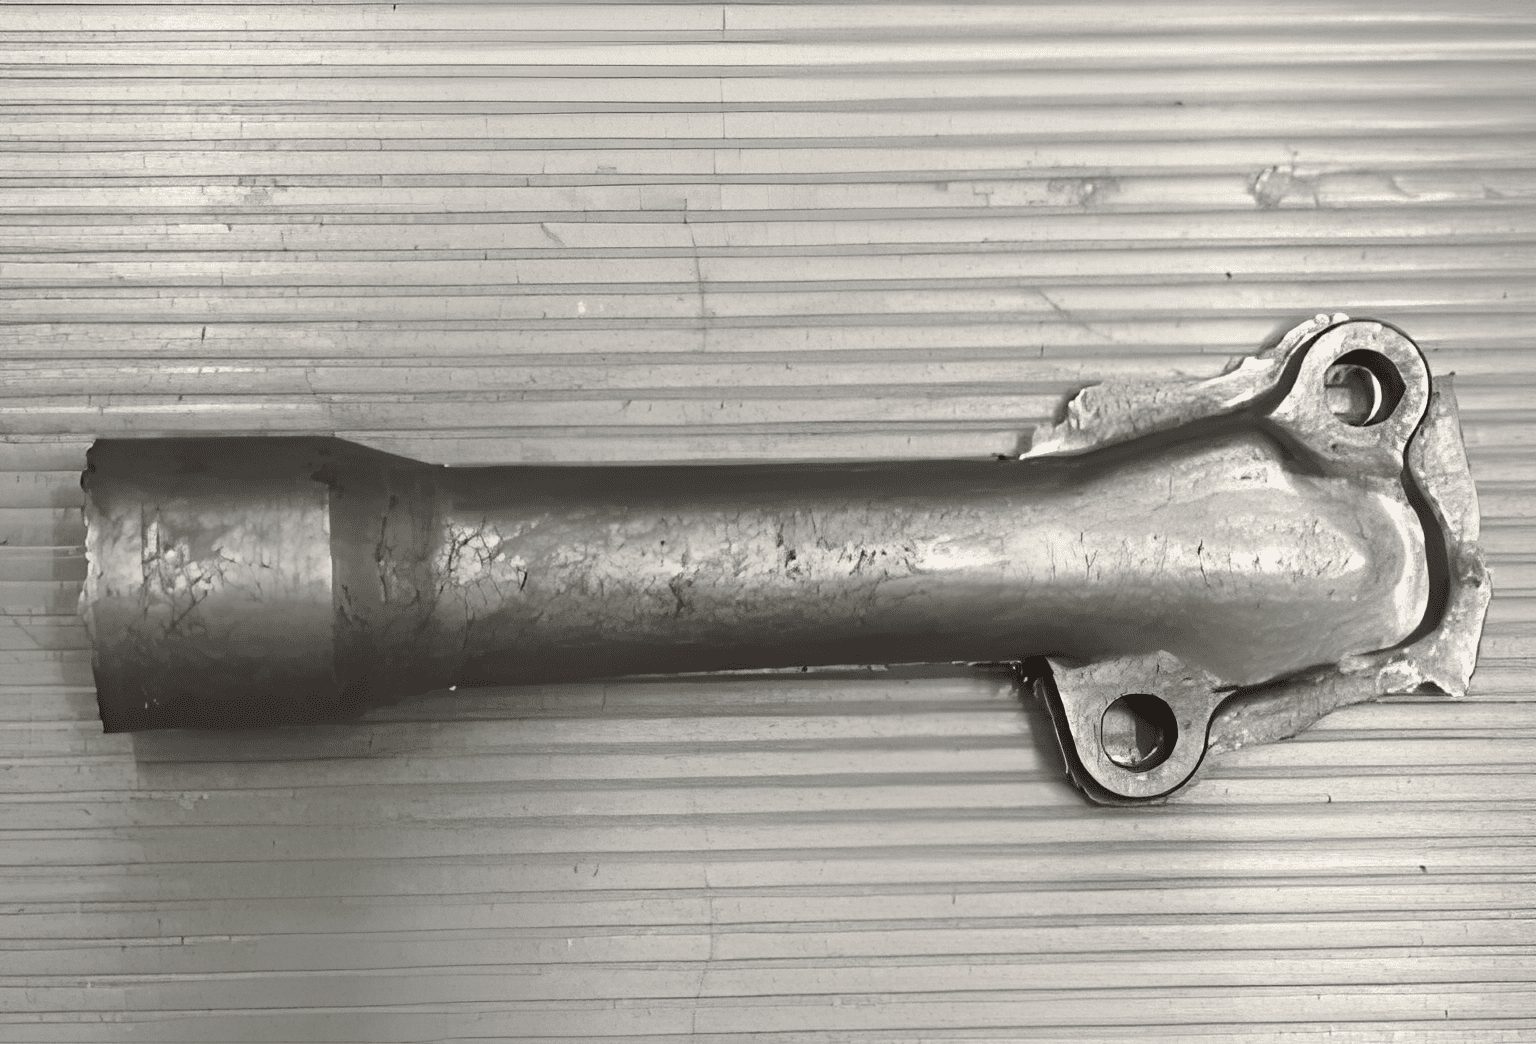
本製品は、農機具に使われるバルブカバーです。お客様から生産移管のご依頼をいただき、当社で生産いたしました。
生産移管の際は、冷却管の通水確認や離型剤の塗布量の調整など、金型のメンテナンスを念入りに行います。欠けた部分を溶接して金型を延命化する技術も保有しています。通常2〜3日かかる型修理を、最短半日で対応できます。
バルブ部品のダイカストは当社にお任せください!
バルブ部品にダイカストが使われるのは、複雑な形状を一体成形でき、軽量で量産コストを抑えられるためです。一方で、鋳巣や焼き付きなどの欠陥は漏れにつながるため、設計・鋳造条件・検査を一体で検討することが重要です。
軽量・薄肉ダイカスト開発センターを運営する当社には、国家資格であるダイカスト技能検定員が3名在籍しております。650tのスクイズダイカストマシン(最大製品重量2,000g)をはじめ、真空装置やジェットクールシステムを保有し、鋳造方案の検討から鋳造、バリ取り、機械加工、検査まで社内一貫でご対応いたします。素材寸法公差±0.05mm、最薄0.3mmの薄肉成形実績もございます。
ダイカストによるバルブ部品の製作をご検討のお客様は、ぜひ当社にお問い合わせください。